
Högkolstål · Tråddragning
De praktiska tillämpningarna av tråddragningsmaskiner med hög kolhalt av stål
Från fjädrar till förspänd tråd, maskinen bakom precisionsdragen högkolhaltigtråd – och hur du väljer den för din produktionslinje.
Tänk på att en 5,5 mm hög kolstång går in i en kontinuerlig draglinje. Efter sju stansar och en slutlig dragledare vid 15 m/s framträder den som 1,2 mm fjädertråd. Om smörjmedelsfilmen misslyckas, passerar formtemperaturen 300 °C och tråden spricker utan förvarning. Maskinen som förhindrar detta fel är inte generisk utrustning – det är en tråddragningsmaskin med hög kolhalt av stål som är konstruerad för värme-, spännings- och passprecision.
Här är den korta versionen: tråddragningsmaskiner med högt kolstål används överallt där den färdiga tråden måste hålla hög draghållfasthet, jämn diameter och en ren yta under snabb produktion. Listan inkluderar fjädrar, stålrep, förspänd betongsträng, taggtråd, kedjelänksstängsel, svetsat nät och höghållfasta spikar. Resten av den här artikeln förklarar varför varje applikation ställer sina egna krav på maskinen och hur man översätter dessa krav till ett köpbeslut.
Varför högkoltråd kräver en dedikerad maskin
Stål med hög kolhalt - vanligtvis 0,55 till 0,85 procent kol - töjningshärdar snabbare än lågkolhaltiga kvaliteter. Varje passage genom en form tillför värme och arbetshärdning. Om maskinen inte kan ta bort den värmen från kapstanen och formzonen ändras trådstrukturen: perlit börjar sfäroidiseras, draghållfastheten sjunker och dragbrott multipliceras. Det är därför tillämpningen av en tråddragningsmaskin av kolstål definieras mindre av själva tråden än av maskinens termiska styrsystem.
Tre faktorer skiljer en kapabel maskin från en problematisk:
- Capstan kylkapacitet. Vattenkylda kapstaner med hög flödeshastighet håller yttemperaturen under gränsen där smörjning och metallstruktur försämras.
- Ryggspänningsstabilitet. En dansarm eller servokontrollerad utdelning förhindrar fluktuationer i diameter från en rulle till nästa.
- Godkänt schema noggrannhet. Minskningen per pass måste matcha materialets arbetshärdningskurva - vanligtvis 12 till 18 procent per pass för högkolhaltiga kvaliteter.
Få dessa rätt, och maskinen blir ett förutsägbart verktyg. Få dem fel, och även den bästa stålstången kommer inte att producera pålitlig tråd.
Huvudapplikationer för högkoldragen tråd
De verkliga tillämpningarna för en tråddragningsmaskin med hög kolhalt av stål är de produkter som förlitar sig på ett högt förhållande mellan styrka och vikt:
| Ansökan | Trådsortiment | Kritiskt krav |
|---|---|---|
| Fjädrar | 0,5 – 4,0 mm | Dragtolerans, yta fri från mikrosprickor |
| Trådlinor | 0,2 – 3,0 mm | Utmattningslivslängd, enhetlig diameter |
| Förspänd sträng | 5,0 – 12,0 mm | Låg avslappning, hög sträckgräns |
| Taggtråd, kedjelänk | 1,0 – 3,5 mm | Beläggningsvidhäftning, böjbarhet |
| Höghållfasta naglar | 1,2 – 4,5 mm | Hårdhet, konsekvent rubrikbeteende |
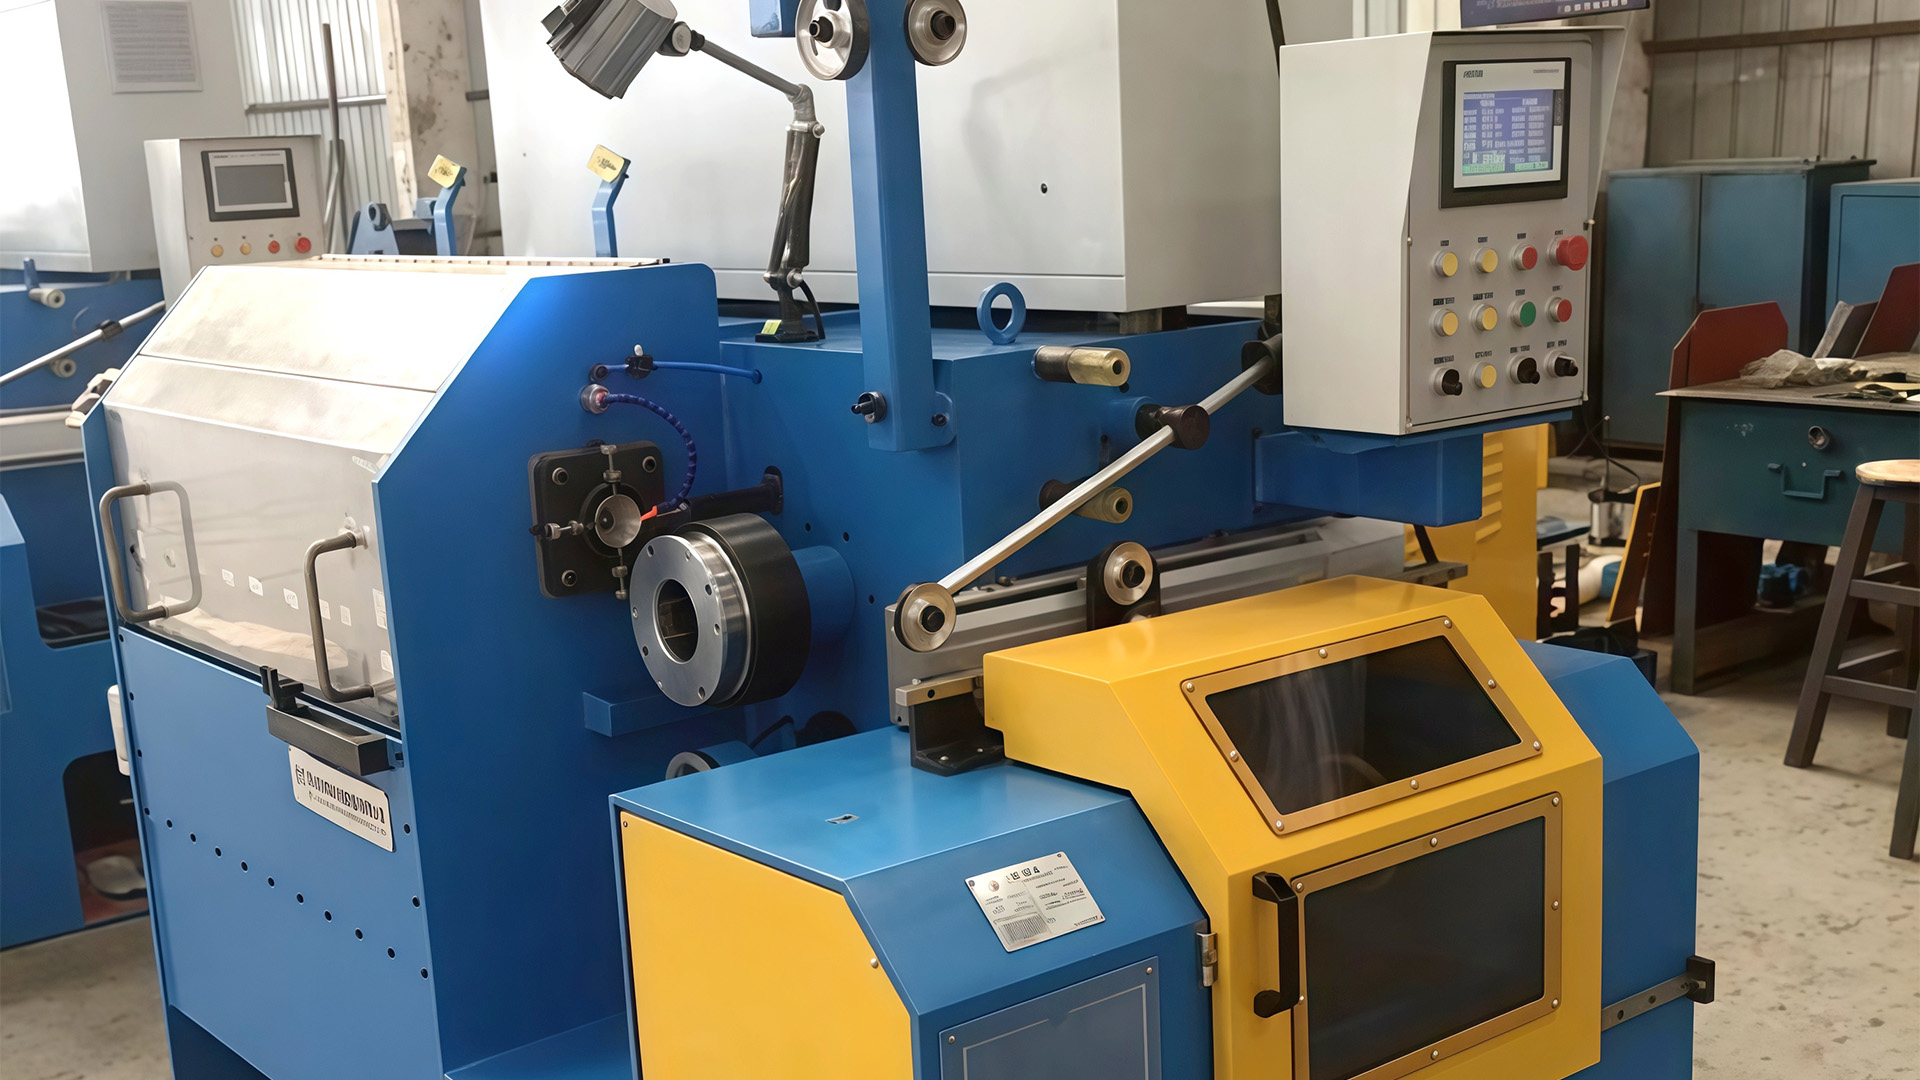
För fjädertillverkning är den raka ritningsmaskinen det vanligaste svaret. Dess formboxarrangemang och kapstankylning påverkar direkt avkolning och ytsprickor. En maskin som denna LZ600 integrerade direkta tråddragningsmaskin är ofta specificerad för denna driftklass, eftersom den inline-layouten håller passaxeln rakt från payoff till take-up.
Tillverkare av stållinor föredrar vanligtvis en inverterad maskin för stora spolvikter. En höghastighets inverterad tråddragningsmaskin drar tråden från kapstanet vertikalt, så att den kan samlas i tunga spolar utan ett separat lindningshuvud. Det minskar stilleståndstiden vid spolbyte och bevarar trådens torsionskvalitet.
Tillverkare av stängsel och spik behöver kanske inte den snabbaste linan, men de behöver en maskin som tolererar små variationer i inkommande spökemi. Våtdragning med en vattentankmaskin används ibland för finförzinkad tråd, men torrdragning med en raklinjemaskin eller remskiva förblir standarden för applikationer med hög kolhalt över 1 mm.
"I praktiken definierar applikationen maskinen. En fjäderproducent oroar sig för ytdefekter; en repproducent oroar sig för vridningskonsistens. Samma dragmaskin kan inte heller ignorera."
Matcha maskintypen med applikationen
Att välja mellan raka, inverterade, remskivor och vattentankmaskiner är inte en fråga om varumärkespreferens. Varje layout ändrar trådbanan, kylning och spolhantering.
| Maskintyp | Trådbana | Passar bäst för | Lämplighet med hög kolhalt |
|---|---|---|---|
| Torr i rak linje | Horisontella, på varandra följande stansar | Fjädrar, nails, precision wire | Hög — bra kylning och rakhet |
| Inverterad vertikal | Uppåt över en vertikal kapstan | Repsträng, tunga spolar | Hög — stor spolvikt, låg torsion |
| Remskiva | Lindad runt flera remskivor | Allmänt, lägre hastighet | Medium — kylning är begränsad |
| Vattentank våt | Nedsänkta kapstaner, flytande smörjmedel | Fin tråd under 1 mm | Nedre temperaturgräns för vått smörjmedel |
Inom dessa typer bör maskinstorlek och motoreffekt anpassas till inlopps- och slutdiametrarna. En maskin konstruerad för ett 6,5 mm inlopp kan vanligtvis dra ner till 1,5 mm, men för att nå 0,5 mm krävs fler pass, striktare kylning och ofta en dedikerad andra maskin.
Process, risk och rätt konfiguration
Urvalet börjar med processvägen. För högkolhaltiga stavar ser den typiska linjen ut så här: stavutdelning → mekanisk avkalkning → bandslipning → boraxbeläggning och torkning → raklinjedragning → spoling eller inverterad upptagning. Varje steg påverkar hur ritmaskinen presterar.
Dessa varningar är inte teoretiska. I en högkolhaltig linje är kostnaden för en bruten tråd inte bara den skrotade tråden - det är stilleståndstiden för att gänga om linan och byta ut formen. Att välja en maskin med en större kapstandiameter, härdad kapstanyta och reservformsboxar minskar dessa händelser.
Ritmaskinen som en del av en produktionslinje
Ett annat vanligt sammanhang är en eftermontering. Många anläggningar äger redan en payoff, avkalkningsenhet och take-up. De ersätter bara ritmaskinen. I det fallet är nyckelspecifikationerna kapstandiametern, antalet stansar och motoreffekten.
En praktisk sekvens för en kolhaltig linje:
- Spö payoff med spänningskontroll
- Mekanisk avkalkning — eller betning för högre ytkrav
- Bandslipning eller polering
- Boraxbeläggning och torktunnel
- Rak linje tråddragningsmaskin
- Upptagning: spooler, inverterad block eller dead block coller
Var uppmärksam på upptagningsmetoden. För fjädertråd med hög kolhalt är spolning vanligt; för repsträng ger en inverterad upptagning med mönsterläggning bättre spolkontroll. Dramaskinen måste konfigureras för upptagningstypen från dag ett, eftersom dragprofilen ändras.
Den raka layouten gynnas eftersom den håller trådaxeln fixerad, vilket förenklar forminriktningen och pekar den färdiga tråden direkt mot upptagningen. Vi beskriver funktionsprincipen mer djupgående i denna guide till principen om tråddragningsmaskinen med rak linje. Om du planerar en ny linje ger den kompletta utrustningskatalogen för tråddragningsmaskiner en översikt över vad som ska kombineras.
Inköpsöverväganden för en tråddragningsmaskin med hög kolhalt
Att köpa en tråddragningsmaskin med hög kolhalt av stål är ett investeringsbeslut. Maskinens applikation går utöver motoreffekt och nominell hastighet:
- Capstan material. Härdat legerat stål med slipad yta undviker för tidigt slitage.
- Kylsystem. Vattenkylning med sluten krets för kapstaner och formhållare är värt extrakostnaden.
- PLC och HMI-beredskap. Vanliga industriregulatorer förkortar operatörsutbildningen.
- Reservdelar och förbrukningsmaterial. Formar, kapstaner och smörjpulver bör finnas tillgängliga från en enda leverantör.
- Service. Driftsättning, utbildning och fjärrdiagnostik är viktigare än leveransdatumet.
Om möjligt, besök en produktionslinje som kör samma trådsortiment som du planerar att producera. Fråga om den faktiska linjehastigheten och livslängden. Specifikationsblad kan se imponerande ut, men formens temperatur och spänningsstabilitet visar sig bara under drift.
Tillämpningarna av tråddragningsmaskiner med hög kolhalt sträcker sig från små fjäderspolar till flertrådigt rep och förspänd förstärkning. Den röda tråden är inte trådens diameter eller hastighet; det är maskinens förmåga att hantera värme och spänningar utan att ge avkall på stålets metallurgiska kvalitet. Matcha maskinen med din produktfamilj, verifiera kylnings- och upptagningskonfigurationen, så följer resten av raden.