
Fintrådsritningsmaskin med glödgningsanordning: In-line glödgning för enhetlig trådkvalitet
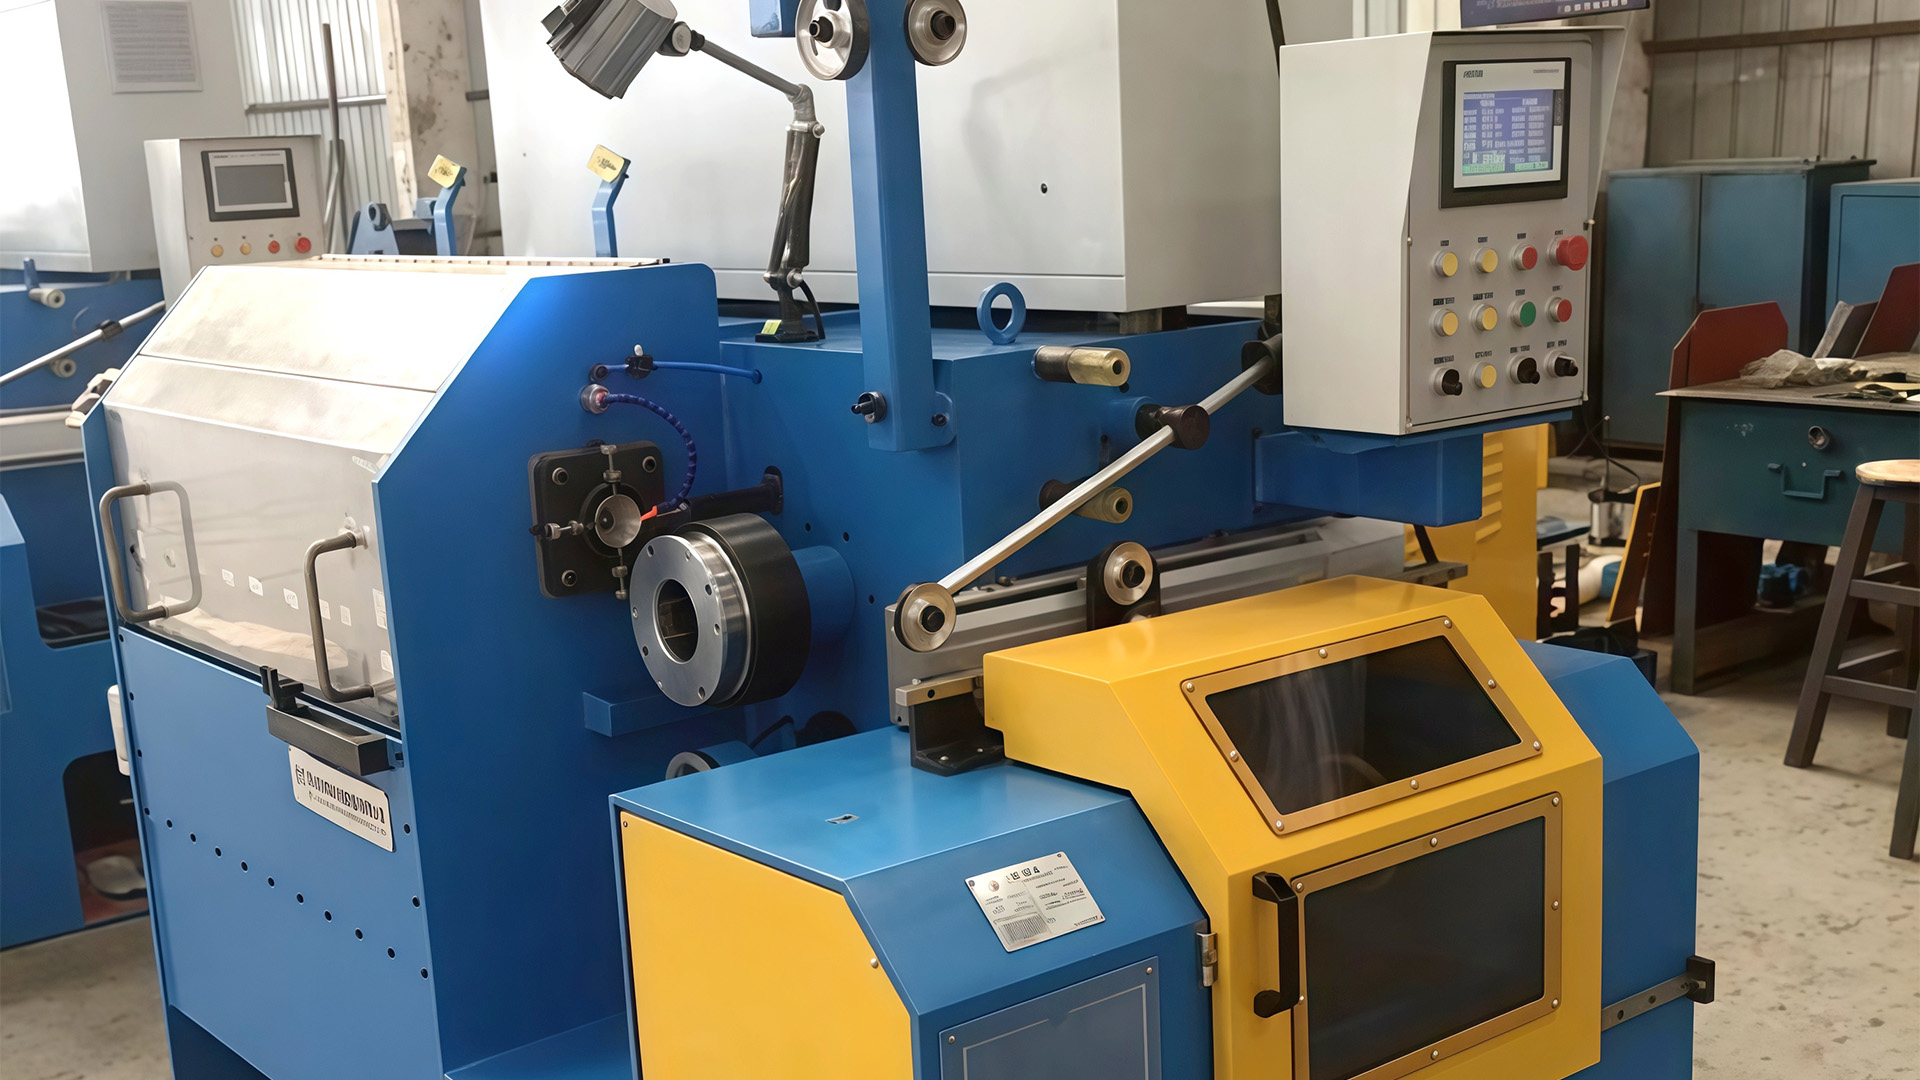
En fin tråddragningsmaskin med glödgarn kombinerar högreducerande våtdragning med kontinuerlig värmebehandling, så att tråden förblir seg, brytfri och spoleklar från första meter till sista.
Överväg en trådkvarn som växlar från 1,2 mm stång till 0,25 mm rostfri ståltråd. Inom det första skiftet uppstår fint ståldamm på kapstanerna och linjen stannar vid upptagningen var tjugonde minut. Tråden ser korrekt ut tills du böjer den: den fjädrar tillbaka, spricker eller helt enkelt snäpper. Ritblocken gör sitt jobb. Metallen har helt enkelt förbrukat sin formbarhet.
Slutsatsen är direkt: för fin tråd är glödgarn en del av maskinspecifikationen, inte ett tillägg. Det ändrar linjehastigheten du kan upprätthålla, spänningskontrollen du behöver, kyllayouten och till och med antalet dys du kan använda. Om du vill återgå till grunderna, vår artikel om hur en ritmaskin förvandlar rå metall till fin tråd förklarar fysiken; här fokuserar vi på vad som förändras när en glödgningsstation sitter i samma linje.
Varför Fine Wire behöver en glödgarn i samma linje
Kalldragning är kontrollerad arbetshärdning. Varje dyna minskar tvärsnittet och gör tråden starkare men mindre seg. Vid 1,0 mm är detta hanterbart; vid 0,2 mm faller förlängningen till en liten bråkdel av dess ursprungliga värde. Hård tråd går sönder vid kapstanerna, repar inuti formarna och vägrar sitta rent på spolen.
En batchugn kan återställa duktiliteten senare, men den vägen skapar en kö: spolar väntar på en ugnscykel, oxid måste betas av och de mekaniska egenskaperna varierar från en spole till nästa. En glödgas monterad direkt efter det sista ritblocket tar bort kön helt. Tråden glödgas, kyls och spolas i en kontinuerlig passage.
Kalldragning ger den diameter du bad om - men inte den duktilitet du behöver för nästa steg. Glödgarn ger det tillbaka.
Hur en in-line glödglödgarn fungerar
Fina trådar använder en motståndsglödgningsanordning. Den rörliga tråden passerar mellan två kontakthjul, ström flyter genom själva tråden och elektriskt motstånd värmer upp den till omkristallisationstemperatur på en bråkdel av en sekund. Tråden går sedan genom en kylsektion innan upptagningsspolen tar emot den.
Temperaturen styrs indirekt. Eftersom tråden rör sig måste strömförsörjningen följa linjehastigheten - mer ström vid högre hastighet, mindre vid lägre hastighet. På en välintegrerad maskin följer glödgarn kapstanhastigheten genom PLC:n, så tråden får samma värmebehandling vid 8 m/s som den gör vid 15 m/s.
Glödgarn placeras efter den slutliga kapstan, där tråden redan är torr. Kontakthjul behöver ren, oxidfri kontakt för att fungera konsekvent. När de underhålls på rätt sätt blir tråden tillräckligt mjuk för att böjas upprepade gånger och tillräckligt stark för formningsstegen som följer.
| Faktor | In-line glödgarn | Batchglödgning |
|---|---|---|
| Duktilitetskontroll | Uniform från spole till spole | Beror på position i ugnsbelastningen |
| Ytans skick | Minimal oxid när hastighet och spänning kontrolleras | Oxid och missfärgning är vanliga |
| Arbete pågår | Inget mellan ritning och glödgning | Fulla spolar väntar på en ugnscykel |
| Labor | Ingen extra hantering | Lastning, lossning och ugnsskötsel |
| Kontinuitet | Stång att spola i ett pass | Separat process med stopp |
Maskinkonfigurationer som är viktiga för Fine Wire
Fin tråd dras nästan alltid på en våt maskin - typ vattentank. Formarna förblir nedsänkta i emulsion, som transporterar bort värme från deformationszonen och håller kvar smörjmedel på tråden. Under ungefär 0,4 mm är våtdragning standardvägen; utan den kylningen skulle tråden överhettas inuti formarna och gå sönder.
 Våtvattentank Wire Drawing Machine för Fine Wire Denna maskin klarar fin tråddragning under 0,4 mm genom att sänka munstycken i emulsion för kylning och smörjning. Den passar den beskrivna linjen efter payoff-stationen, där konsekvent kylning förhindrar brott och säkerställer en jämn ytfinish. Visa produkt →
En typisk linje går från utbetalningsstationen genom en plattång, sedan genom 19 till 23 dynor i vattentankmaskinen, in i glödgarn, genom ett kylrör och slutligen på en upptagningsspole med dansarkontrollerad spänning. Tärningsantalet definierar reduktionsschemat; glödgarns position definierar hur mycket belastning de sista kapstanerna ser — och därför hur länge de håller mellan översynerna.
Spänningskontroll är detaljen som skiljer en polerad linje från en frustrerande. Glödgad tråd är mjukare och sträcker sig något under spänning, så en upptagning som drar för hårt förvrider spolen och ändrar den uppmätta diametern. En dansrulle eller lastcellsåterkoppling håller spänningen tillräckligt låg för att tråden ska hålla sig rund, men ändå tillräckligt hög för att linda tätt.
Vad du ska verifiera innan du köper
En fin tråddragningsmaskin med glödgarn är ett system, inte en samling delar. Börja med reduktionsschemat: har maskinen tillräckligt med stansar för dina ingående och slutliga diametrar? Kontrollera sedan glödgaseffekten mot den maximala linjehastigheten du kommer att köra med den största trådstorleken i ditt sortiment.
Titta på fyra saker under ett fabrikstest:
- Förlängningslikformighet över en hel spole, från kärnan till de yttre lagren.
- Ytskick: inga glödgningsmärken, inga repor, ingen synlig oxid.
- Brotthastighet vid nominell linjehastighet, observerad under flera på varandra följande timmar, inte en enda spole.
- Temperaturstabilitet hos glödgarn och kylsektionen efter en lång produktionskörning.
Fråga hur annealern är integrerad med maskinstyrningen. Separata skåp kan fungera, men en synkroniserad linje där glödningsanordningen följer kapstanhastigheten är mycket lättare att hålla konsekvent. Om du jämför konfigurationer, vår tråddragningsmaskiner för vattentank sidan listar maskinfamiljerna som byggts för denna typ av process.
Där det lönar sig: Applikationer
Fintråd av rostfritt stål – som används för svetsning av tråd, vävt nät, flätad slangförstärkning och kabelskärmning – kräver en ren yta och pålitlig duktilitet. Om glödgastemperaturen svänger blir tråden hård i vissa sektioner och mjuk i andra, vilket visar sig direkt under vävning eller strandning.
Vattentank ritningsmaskin i rostfritt stål Rostfri ståltråd kräver kontrollerad glödgning och ren dragning. Denna vattentankmaskin kyler och smörjer det hårda materialet för att minimera friktion och stansslitage, vilket hjälper till att bibehålla duktiliteten för konsekvent vävning eller strandning. Visa produkt → Fintråd av lågkolhaltigt stål, råmaterialet för spik, bindtråd och allmän bindetråd, är en kostnad per kilogram verksamhet. Hårddragen tråd sliter ut formverktyg och motstår böjning; glödgad tråd låter spikformaren eller nätsvetsaren köra med sin nominella hastighet utan tvångsstopp.
Lågt kolstål vattentank tråddragningsmaskin För kostnadskänslig ståltråd med låg kolhalt som används i spik och bindning, håller denna maskin temperaturen stabil och applicerar smörjning för att minska slitaget på formen. Den stöder smidig dragning och glödgad duktilitet, vilket möjliggör snabbare formning utan avbrott. Visa produkt → Aluminiumklädd stål följer samma logik, med en justering: glödgarn måste anpassas till materialets värmeledningsförmåga, som skiljer sig mellan aluminium och stål. Principen förblir identisk — återställ duktiliteten, håll ytan ren och låt nästa process löpa utan avbrott.
När du utvärderar en maskin, utgå från dina egna produktionssiffror: ingående stångdiameter, slutlig trådstorlek, materialkvalitet och den linjehastighet som krävs för att nå ditt månatliga tonnage. Titta sedan på linjen som ett system - stansar, kapstaner, glödgningsanordning, kylning och upptagning - istället för en lista med komponentnamn.
Om leverantören tillåter det, kör ett prov med eget spömaterial. En maskin som hanterar den staven med den nominella hastigheten, med jämn töjning och en ren yta, är värd mer än något specifikationsblad. Det är maskinen som kommer att producera tyst, dag efter dag.