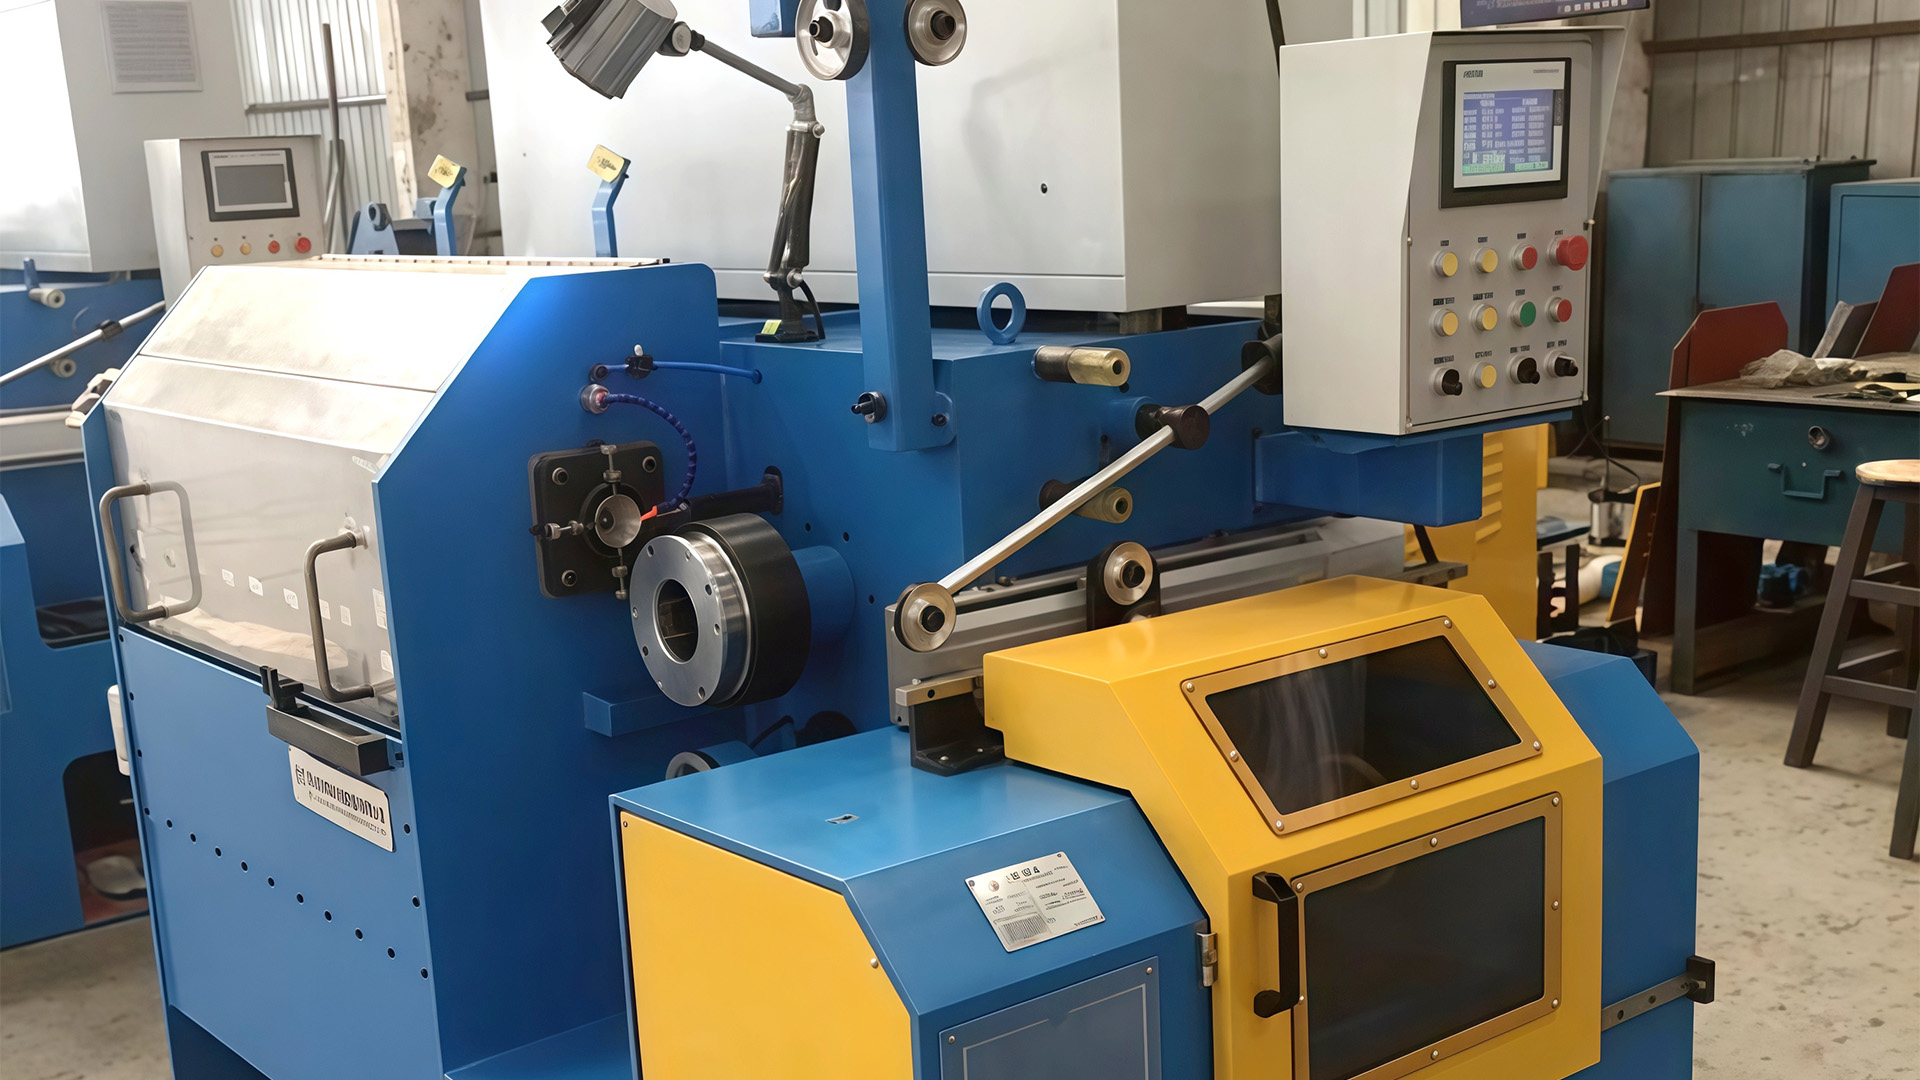

En MIG-trådfabrik tillbringade sex månader med att jaga en 4 % avvisningsfrekvens på ER70S-6-spolar. Kundklagomål pekade på oregelbunden bågstabilitet, men kemin i varje värme låg inom certifikatgränserna. Felet spårades slutligen till diametervariation: tråden drev med ±0,04 mm över en 15 kg spole, störande kontaktspetsgrepp och matningshastighet. Fixeringen hade inget med stålkvalitet att göra. Det kom från maskinen som drog.
Slutsatsen är enkel att säga: för solid svetstråd – kolstål, rostfritt stål eller kopparbelagda kvaliteter – svetstrådsdragningsmaskin fixerar produktens slutliga diameter, yttillstånd och mekaniska konsistens. Dess fördelar översätts till mätbara resultat: snävare diametertolerans, en renare yta, högre linjehastighet och lägre kostnad per fraktat ton.
Varför ritmaskinen sätter taket för svetstrådskvalitet
Efter att den varmvalsade stången anländer passerar svetstråden genom kalkavlägsning, dragning, kopparbeläggning och spolning. Ritning anger de slutliga dimensionerna, draghållfastheten och yttillståndet. Ritningsschemat styr reduktionen per stans, kapstanhastigheten styr töjningen och kylsystemet håller trådstrukturen stabil genom passagen.
Ritning är det enda steget där maskinen antingen låser in ett bra resultat eller permanent stämplar tråden med defekter. Om linjen är stabil skyddar koppar- och spolningsstationerna en bra produkt; om den inte är det kan ingen beläggning rädda den.
De flesta osynliga defekter föds inuti ritningszonen. En hastighetsfluktuation, en sliten form, en felinriktad kapstan eller en utsvulten smörjfilm kan öppna en ytrepa som senare spricker under CO 2 båge. Det är därför ingenjörer utvärderar en maskin utifrån tre saker: ramstyvhet, körjämnhet och repeterbarhet av spänningskontroll.
Diameterprecision: fördelen du kan mäta
Den första fördelen som skiljer en modern maskin från en åldrande är konsistensen av diametern. En rätlinjemaskin driver varje kapstan med en anpassad ythastighet, så vajern är förlängd med nästan ingen glidning. När varje block har en servo- eller inverterdrift, förblir förhållandet mellan blocken låst och tråden ser en konstant minskning per dyna från första meter till sista.
När det gäller verkstadsgolvet stannar den färdiga tråden inuti ungefär ±0,01 mm på fina storlekar. Det är skillnaden mellan en spole som matar smidigt under hela växlingen och en som tvingar operatören att byta kontaktspets eller dra åt matarrullarna flera gånger.
Ytkvalitet som håller bågen stabil
Ytfinish är viktigare i svetstråd än i nästan alla andra dragna produkter. Tråden förbrukas med hög hastighet genom en liten kontaktspets, och eventuella repor, kalkgrop eller smörjmedelsrester stör den elektriska kontakten, väcker stänk eller drar in oxider i svetsbadet.
Maskinen bidrar på tre sätt. Forminriktningen håller tråden koaxiell med formhålet och förhindrar ensidigt slitage. Smörjning förhindrar metall-till-metall-kontakt och håller ner formtemperaturen. Kylning, normalt genom vattenkylda kapstaner, stoppar den blå oxidfärgningen som avvisar färdiga partier.
Rostfria kvaliteter som ER308L och ER316L ställer ännu högre krav på ytan. Våtdragning är standardvägen eftersom tråden och formarna är nedsänkta i emulsion, vilket ger jämn kylning och en ljus finish.
Högre linjehastighet och längre drifttid
Hastighet är den mest synliga fördelen, men den verkliga vinsten kommer från att kombinera en hög nominell hastighet med låg stilleståndstid. För svetstråd under 1,2 mm kan en välkonfigurerad vattentanklinje sluta med 800–1 200 m/min. En torrmaskin i rak linje på det grova draget på 5,5 mm stång går långsammare men håller exceptionellt stabil spänning.
Det som är viktigt på resultatlistan är effektiv produktion per skift, inte märkskyltens hastighet. Stoppar för trasig tråd, byten av stansar och trassel tar bort fördelen med en snabb motor. Moderna maskiner attackerar stilleståndstiden direkt med snabbbyteslådor, automatisk spänningskompensation och utbetalnings- och upptagningsstationer som håller linan igång medan en full spole lyfts.
För en treskiftsanläggning är skillnaden mellan 70 % och 85 % linjetillgänglighet mer än 20 % extra årlig produktion till samma arbetskostnad.
Lägre kostnad per ton genom livslängd, energi och avkastning
Matningskostnader är den enklaste raden att jämföra. En maskin som håller tråden rak och formen inriktad förlänger livslängden på volframkarbidformar med en meningsfull marginal. I ett passschema med flera tärningar multipliceras det sparandet över varje block, varje skift och varje ton.
Energi är den andra faktorn. Moderna enheter återvinner bromsenergi istället för att släppa ut den som värme, och de undviker de fasta förlusterna från äldre strypsystem. På en treskiftslinje är 10–15 % energibesparing per ton en direkt förbättring av driftsbudgeten.
Utbytet är den tredje faktorn och ofta den största. Varje trasig tråd, varje dåligt fylld spole och varje rulle av tråd som inte har tolerans är förlorad marginal. En stabil maskin höjer konverteringsutbytet, och den siffran motiverar ofta investeringen mer än inköpsprisjämförelsen.
Torr rak eller vått vattentank: Matcha maskinen till svetskvaliteten
Varje tillverkare av svetstråd står inför samma arkitektoniska beslut: vilken ritteknik som passar produktsortimentet.
Torr raklinjeteckning
En rätlinjig maskin drar tråd genom formlådor monterade i en linje, med varje kapstan driven för att matcha den utgående hastigheten för den föregående formen. Ingen slirning betyder att reduktionen per dyna är exakt, den mekaniska belastningen är lägre och spänningen förblir exakt genom passet. Denna arkitektur är ett vettigt förstahandsval för lågkolhaltiga stålsorter som ER70S-6, speciellt för grova och mellanliggande drag från 5,5 mm stång.
Ritning för våtvattentank
Våtdragning sänker kapstaner och matriser i en smörjande emulsion. Kylningen är aggressiv och smörjfilmen är kontinuerlig, vilket ger den ljusa yta som rostfritt stål och kopparbelagda fina MIG-trådar kräver. Detta är standardvägen för tråd under 1,2 mm och för kvaliteter av hög ytkvalitet.
| Aspekt | Torka rak linje | Våtvattentank |
|---|---|---|
| Smörjning | Pulvertvål appliceras vid varje form | Tråd helt nedsänkt i emulsion |
| Typisk efterbehandlingsstorlek | 1,0–5,5 mm räckvidd | 0,4–1,6 mm fina trådar |
| Ytfinish | Bra, beror på spöförberedelser | Utmärkt, ljus och konsekvent |
| Kylning | Vattenkylda kapstaner | Nedsänkt kylning, högre hastighet höjd |
| Halkbeteende | Ingen slirning, hastighetsförhållande låst | Slip-typ design vanliga på ultrafina storlekar |
| Vanliga svetskvaliteter | ER70S-6 och liknande kolstål | ER308L / ER316L rostfri, kopparbelagd MIG-tråd |
En vanlig layout för en kopparbelagd MIG-linje är en torr raklinjemaskin för grovdrag följt av en vattentankmaskin för efterbehandling. Funktionsprincipen förklaras i denna tekniska översikt över raka tråddragningsmaskiner .
Praktiska kontroller innan du köper en svetstrådsdraglinje
Att köpa på enbart märkhastighet är det vanligaste misstaget i denna produktklass. Börja från den färdiga trådspecifikationen och arbeta baklänges genom ritschemat.
- Definiera input och output: startstavsdiameter, måltrådsdiameter, stålkvalitet och beläggningsvägen som planeras nedströms.
- Gå igenom schemat för godkänt: antal stansar, minskning per stans, och om kapstandiametrarna passar klassens härdningskurva.
- Verifiera kylkapaciteten mot den avsedda linjehastigheten, speciellt vattenflöde och temperaturstabilitet vid varje block.
- Kontrollera payoff och take-up matchning, eftersom snabba spolbyten spelar lika stor roll som dragblocken.
- Fråga om formlådans design: smörjmedelsdosering per hål, åtkomsttid för formhållaren och hur snabbt en operatör kan byta en dyna.
Enkelt underhåll rankas nära toppen för återkommande köpare. Snabb åtkomst till kapstaner, synliga smörjledningar och övervakning av varvtal per stans minskar reparationstiden. Vanliga fel och deras diagnostik finns samlad i en praktisk guide om vanliga problem vid tråddragningsmaskindrift .
Fördelarna med svetstrådsdragningsmaskinen koncentreras till fyra mätbara områden: diameterkonsistens, ytintegritet, linjehastighet med drifttid och konverteringskostnad. Ingen av dessa kan läggas till senare av koppartanken, spoolern eller förpackningsstationen.
För anläggningar som planerar en ny linje eller ersätter en åldrande, ange från slutcertifikatet baklänges och vikttolerans och tillgänglighet högre än broschyrhastigheten. Välj arkitektur - rak linje, vattentank eller en kombination - baserat på de kvaliteter som faktiskt levereras. Med den disciplinen blir ritmaskinen det mest pålitliga kostnadsstället i fabriken istället för den dolda källan till avslag.