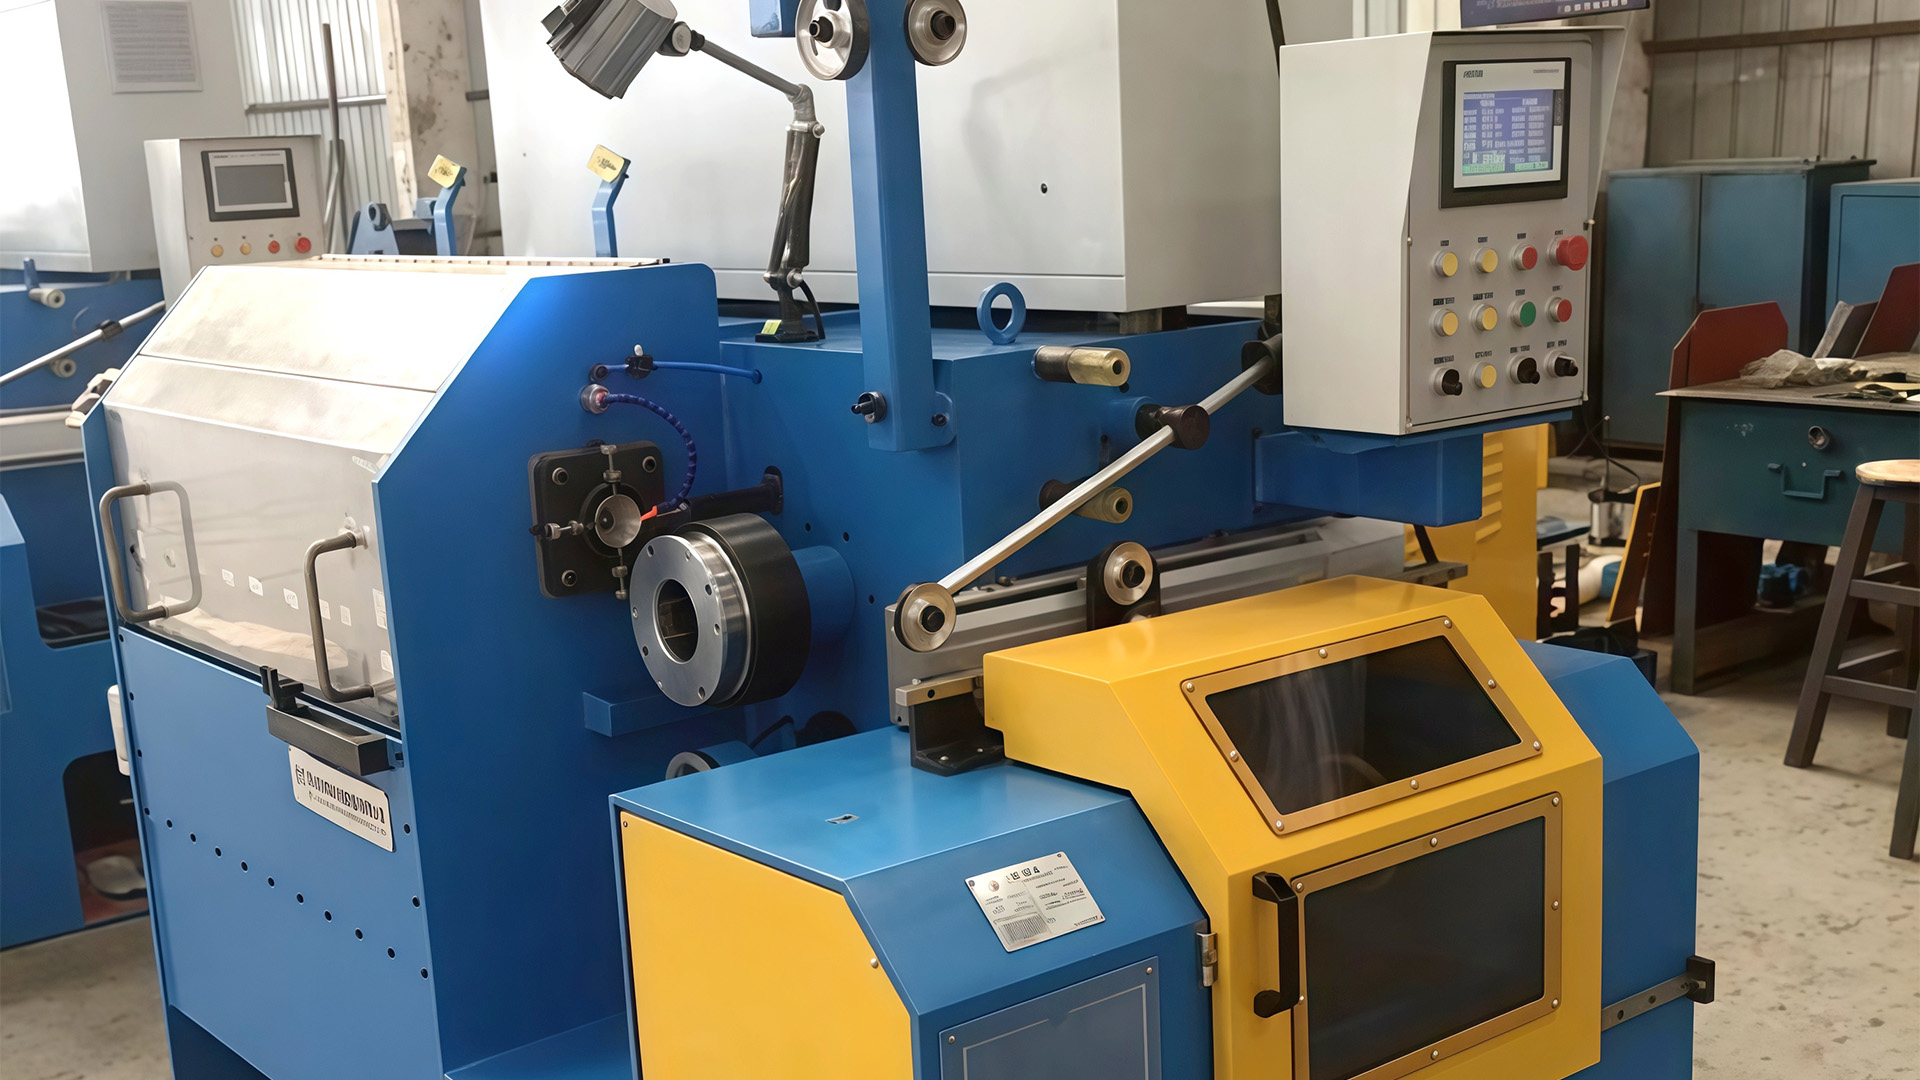

Gå igenom en ritaffär i slutet av ett skift och du kan vanligtvis se hur en koldioxidhaltig linje körs innan någon öppnar kontrollpanelen. Smörjmedlet är fortfarande klart, förpackningarna som kommer från upptagningen är fasta och jämna, och det finns ingen blåtonad spraytorkning runt formhållarna. En maskin kan köra fort och fortfarande gå sönder. Det gapet mellan hastighet och prestanda är den del som ingen broschyrsfigur fångar.
Vi har byggt ritutrustning i Wuxi under en lång tid. Företaget som blev Jinding Technology växte ur en liten familjeverkstad på 1990-talet, och maskinerna vi skickar idag har fortfarande lärdomar från de första installationerna, tillsammans med mer än 550 linjer som nu körs i över 40 länder. Vad som följer är hur vi förklarar prestanda för kunder som väljer en våtlinje med hög koldioxidhalt – eller försöker få ut mer av den som redan står på golvet.
Varför högkolhaltigtråd kräver mer av en våt lina
Stång med hög kolhalt anländer till den patenterade maskinen: en fin perlitisk struktur, en draghållfasthet som är avstämd vid valsverket och en tunn beläggning av mässing eller fosfat som finns av en anledning - för att hålla smörjmedel vid formen. Allt som drar linjen gör från den punkten är en förhandling med arbetshärdning. Varje pass förvandlar dragkraften till värme och dislokationstäthet, så att tråden blir starkare, mindre duktil och betydligt mindre förlåtande.
Vid 0,8 % kol och över tar den förlåtelsen snabbt slut. Tryck på en minskning utöver vad strukturen kan absorbera och felet inträffar inte alltid där du förväntar dig det. Det dyker upp senare som en central burst, ett bägare-och-kon-brott på kapstanen eller ett dragresultat som driver ut genom kundens fönster tre dagar efter att spolen packats.
Våtdragning är branschens svar på värmeproblemet. Att översvämma block och stansar med smörjmedel tar bort värmen mycket snabbare än luft någonsin skulle kunna, varför våta maskiner håller 1 000 m/min och däröver där torra linjer måste backa. Kylkretsen är dock bara lika bra som disciplinen runt den. När smörjmedelstemperaturen klättrar fem grader över börvärdet sjunker filmstyrkan, friktionen ökar och den extra värmen går rakt tillbaka in i tråden. Ingenting på maskinen har förändrats, men prestandan har.
Spakarna som faktiskt flyttar prestanda
Godkänt schema och reduktion per tärning
Ingenting formar resultat med hög kolhalt mer än reduktionssekvensen. Ett schema som passar mjukt stål - generösa tuggor, få dies - kommer att bryta högkolhaltigtråd innan det tredje blocket. De flesta våta linjer för denna arbetsuppgift arbetar inom området 15–25 % områdesreduktion per passage och avsmalnar mot efterbehandlingsformarna, där ytkvalitet och diametertolerans är viktigare än bulkminskning. Inflygningsvinkel, lagerlängd och ryggspänning hör till samma beräkning; de är inte oberoende inställningar.
Slipkontroll mellan blocken
På maskiner av sliptyp dras tråden något snabbare än dragledaren den lämnar, och den lilla skillnaden är det som håller linjen i spänning. Det är också där fel ackumuleras: två procents avdrift i ett block blir formslitage överallt nedströms, plus ovalitet som kunden märker innan vi gör det. Servo direktdrivna block, individuellt drivna och elektroniskt växlade, tjänar sin kostnad på arbete med högt koldioxidutsläpp just för att hastighetsförhållandet håller i stället för att driva med belastning och temperatur.
Kylning, smörjmedel och filtrering
Vått smörjmedel är en arbetsvätska, inte ett bekvämt kylmedel. Koncentration, pH, förtvålningsvärde och framför allt finkornshalt avgör om en film överlever trycket vid formen. Temperaturen är den variabel vi ser hårdast på. I de flesta butiker är 35–45 °C bandet där filmen beter sig förutsägbart, och en plattvärmeväxlare med en anständig sedimenterings- och filtreringsslinga kommer att hålla det bandet mycket mer tillförlitligt än att bara tillsätta mer smörjmedel när saker känns varmt.
Ytterligare tre faktorer ligger precis bakom dessa, och det är de som oftast behandlas som eftertanke:
- Dö praktiken — hårdmetallkvalitet, inflygningsvinkel och lagerlängd anpassade till vajern, med diamantformar reserverade för de finaste storlekarna.
- Spänning och loopkontroll — en jämn utdelningsspänning stoppar diametervariationen innan den börjar.
- Upptagning och spolning — tillräckligt med spänning för ett fast paket, aldrig så mycket att vajern ger efter på trumman.
- Tillståndsövervakning — kylvätsketryck, formlådans temperatur och brottsdetektering berättar mer om prestanda än någon hastighetsavläsning.
Prestandariktmärken i ett ögonkast
Banden nedan är vad vi ser på hälsosamma våtlinjer med hög kolhalt. Behandla dem som inledningen på en konversation om en specifik kvalitet, beläggning och färdig diameter, inte som en universell specifikation.
| Parameter | Typiskt arbetande band | Vad den driver |
|---|---|---|
| Inloppsstavens diameter | 5,5 – 8,0 mm | Antal stansar och maskinlängd |
| Areaminskning per pass | 15 – 25 %, avsmalnande vid avslut | Risk för centrala skurar och avbrott i mittspolen |
| Ritningshastighet | 600 – 1 200 m/min | Effekt per skift, balanserad mot kylkapacitet |
| Våt smörjmedelstemperatur | 35 – 45 °C | Filma styrka och dö livet |
| Glid mellan blocken | 2 – 6 % på slipmaskiner | Slitagehastighet och ytfinish |
| Ta upp spänningen | Lägsta värde som fortfarande utgör ett fast paket | Förpackningens täthet och trådens rakhet |
| Avbrottshastighet | Under ett avbrott per dragna tio ton | Den enda ärliga prestationssiffran på bladet |
Att matcha maskinen till plikten, snarare än till den snabbaste angivna hastigheten, är där den mesta vinsten sitter. En kompakt horisontell layout är ofta mer meningsfull än ett långt kraftigt block när batchstorlekarna är måttliga och golvytan är knapp.
 Horisontell vattentank tråddragningsmaskin för kompakta layouter En horisontell tråddragningsmaskin för vattentank med cirkulerande kylvätska och enklare underhåll, lämpad för måttliga partier där golvytan är knapp. Visa produkt →
Där linjer tyst förlorar prestanda
Prestanda kollapsar sällan. Det eroderar. En linje som gick 1 050 m/min på våren går 900 till hösten, och ingen kan peka på dagen då den ändrades. Enligt vår erfarenhet startar glidningen vanligtvis på ett av fyra ställen: smörjmedelstemperaturen kryper upp när omgivningsförhållandena ändras, filterdifferenstrycket stiger obemärkt, kapstan-spår som slits in i en något annan profil, eller en formlåda som har shimsats om en gång för mycket.
Håll utkik efter: förpackningar som känns varma när de lossnar från upptagningen, en svag bränd lukt nära de avslutande blocken eller diameteravläsningar som glider över en spole istället för att hoppa. Alla tre pekar på värme och friktion långt innan de framstår som avbrott.
När en linje går sönder är orsaken vanligtvis att hitta och nästan alltid billigare att rätta till än den produktionstid den kostar. Vi håller en praktisk genomgång av de problem som dyker upp i tråddragningsmaskinens drift av just den anledningen, och det mesta som finns i den kommer från kundsamtal snarare än en lärobok.
Dysens skick förtjänar sitt eget omnämnande, eftersom det är den billigaste variabeln att kontrollera och den snabbaste att bryta ned. Ett avhugget lager, en polerad tryckyta eller en infallsvinkel som inte längre passar beläggningen kommer att kosta dig mer i skrot än en dyna någonsin kostar att byta ut. Att behålla en matchad uppsättning hårdmetallverktyg för varje produktfamilj, och ta bort dem på uppmätt hål snarare än på magkänsla, skyddar tyst allt annat på linjen.
Tungsten Carbide Wire Drawing Dies för precisionsdragning Precisionsformar av volframkarbid hjälper till att bibehålla trådens dimensionsnoggrannhet och ytfinish samtidigt som de motstår trycket och friktionen vid dragning. Visa produkt → Plattformen under spelar också roll, och på ett tystare sätt än de flesta köpare förväntar sig. Tung, kontinuerlig hög koldioxidbelastning belönar en maskin med generös smörjmedelsvolym, styva block och drivningar som håller förhållandet under belastning - den sortens våta block byggt för att köra tre skift utan att inställningarna vandrar. Mindre, stadigare produktion gör sig ofta bättre på en tätare, enklare ram som är lätt att serva och snabb att byta.
Våtvattentank tråddragningsmaskin med kontinuerlig kylning En våt tråddragningsmaskin som kontinuerligt applicerar kylvätska för att minska friktion och slitage på formen samtidigt som den stödjer ytfinish och konsekvent trådkvalitet. Visa produkt → Payoff och take-up är en del av ritningslinjen
Ett ritblock körs inte isolerat, hur bra det än är. Utdelningen sätter bakspänningen, och en spole som betalar sig i svallvågor dyker upp som diameterspridning som inget dykschema kan fixa. Upptagningen avgör förpackningens kvalitet, och en dåligt inställd spooler kommer att platta till tråden som lämnade den sista tärningen perfekt rund.
Vi spenderar lika mycket tid på dessa två ändar som på själva blocket. Flip-typ overhead payoff stativ och spänningskontrollerade stativ finns för att hålla tillbaka spänningen stadigt när spolen rullas av; spolar, plommonblommiga ramar och elefantstamupprullare finns för att lägga bort färdig tråd utan att vrida den. När en kund säger till oss att deras linje "går bättre vissa dagar än andra", är svaret oftare i utdelningen än i tärningslådan.
"En linje som går 1 200 m/min och går sönder två gånger per skift är långsammare än en som går 900 och aldrig stannar. Vi skulle hellre sälja den andra linjen."
Det är uppfattningen från våra egna driftsättningsingenjörer, och det är ett användbart filter när du läser specifikationer. Hela utbudet av tråddragningslinjer och stödutrustning vi bygger är organiserad kring den idén, från payoff via ritning till spoling och packning.
En checklista värd att ta med sig in i anläggningen
- Be om ett godkänt schema som upprättats för din betyg, beläggning och färdig diameter - inte ett generiskt schema lånat från en annan produkt.
- Bekräfta kylkretsen: värmeväxlarens kapacitet, tankvolym, filtreringsgrad och hur finmaterial avlägsnas.
- Se maskinen köra med nominell hastighet i minst en timme, och känn sedan smörjmedlets temperatur själv.
- Inspektera kapstanspår och formlådor på valfri begagnad maskin innan samtalet går över till pris.
- Skriv brotthastighet och diametertolerans i skrift; dessa två siffror är prestandan du faktiskt köper.
- Planera driftsättningen med de personer som ska driva linjen, inte bara med ledningen. Inställningskunskapen är en del av leveransen.
Vilken bra prestation ser ut i slutändan
Prestanda vid våtdragning med hög kolhalt är inte enbart en egenskap hos maskinen. Det är vad som händer när ett vettigt passschema möter stabil kylning, rent smörjmedel, välmatchade stansar och en upptagning som inte kämpar mot blocket. Få dem i linje och hastighetssiffran sköter sig själv; få dem fel och ingen mängd hästkrafter kommer att dölja det.
Den uppmuntrande delen är att nästan allt är mätbart och det mesta är justerbart på en befintlig linje. Om du specificerar ny utrustning, eller försöker återställa utdata från en maskin som tyst har saktat ner under de senaste två åren, är vi alltid glada över att gå igenom siffrorna med dig – vanligtvis börjar med den enklaste frågan av alla: vad säger din pauslogg?
En vana värd att behålla: logga smörjmedelstemperatur, antal brott och genomsnittlig linjehastighet varje skift under en månad. Trendlinjen kommer att berätta mer om verklig prestanda än någon enskild testkörning någonsin kommer att göra.