
Fältanteckningar · Tråddragning
Den tysta disciplinen hos en helautomatisk rak tråddragningsmaskin
En lina som drar 5,5 mm-stång ner till 1,0 mm utan att någon står över den är inget automatiseringsmirakel. Det är en lång kedja av små överenskommelser mellan motor, dyna, smörjmedel och operatör, och var och en av dem måste hålla vid varje pass.
Gå genom en trådkvarn tidigt på morgonen och du kan höra skillnaden. En halvautomatisk linje meddelar sig själv: fotsteg, klingande av ett spolbyte, en paus medan en spänd arm lägger sig. En helautomatisk raklinjemaskin låter nästan tråkigt. Utdelningen vänder. Kapstanarna brummar i takt. Upptagningen lindar upp en spole som blir full på fyrtio minuter och sedan byter den ut sig. Få dramatiska händer, vilket är precisa poäng.
Vi har byggt tråddragningsutrustning i Wuxi sedan 2010, med rötter i denna handel som sträcker sig betydligt längre tillbaka, och lärdomen har inte förändrats. Automatisering tar inte bort kompetens från processen. Det flyttar skickligheten ur operatörens händer och i designen av linjen. Resten av den här artikeln handlar om vad den flyttningen faktiskt innebär.
Vad "Helautomatiskt" betyder egentligen
Frasen används löst i utrustningskataloger. På en raklinjemaskin borde det betyda något särskilt: linan sköter sin egen spänning, sitt eget hastighetsförhållande och sina egna stopp, från första pass till färdig spol.
Det handlar allmänt om fyra tekniska beslut. Varje kapstan får sin egen drivning snarare än att dela en enda axel, så hastighetsförhållandet mellan övergångar kan trimmas elektroniskt istället för att fixeras med kugghjulsgeometri. Spänning mellan passen mäts och korrigeras kontinuerligt, inte satt en gång och hoppas på. Recept lagras, så att byta från en produkt till en annan är en skärm- och tärningsbyte snarare än ett handskrivet passschema. Och linan vet hur den ska stanna: vid ett vajerbrott stannar den rent och talar om vilken stansposition som misslyckades.
- Oberoende drivningar på varje kapstan, med sluten spänningskontroll mellan passen.
- Lagrade recept för varje produkt, så återkommande beställningar körs identiskt.
- Synkroniserad payoff och take-up , så linjespänningen etableras en gång och hålls.
- Felminne , som förvandlar en paus från ett argument till en datapunkt.
Utdelningen är inte glamorös. Det är färre avbrott på fina diametrar, bättre koncentricitet, mindre skrot i början av en spole och en operatör som spenderar skiftet på att titta på kvalitet istället för att titta på maskinen.
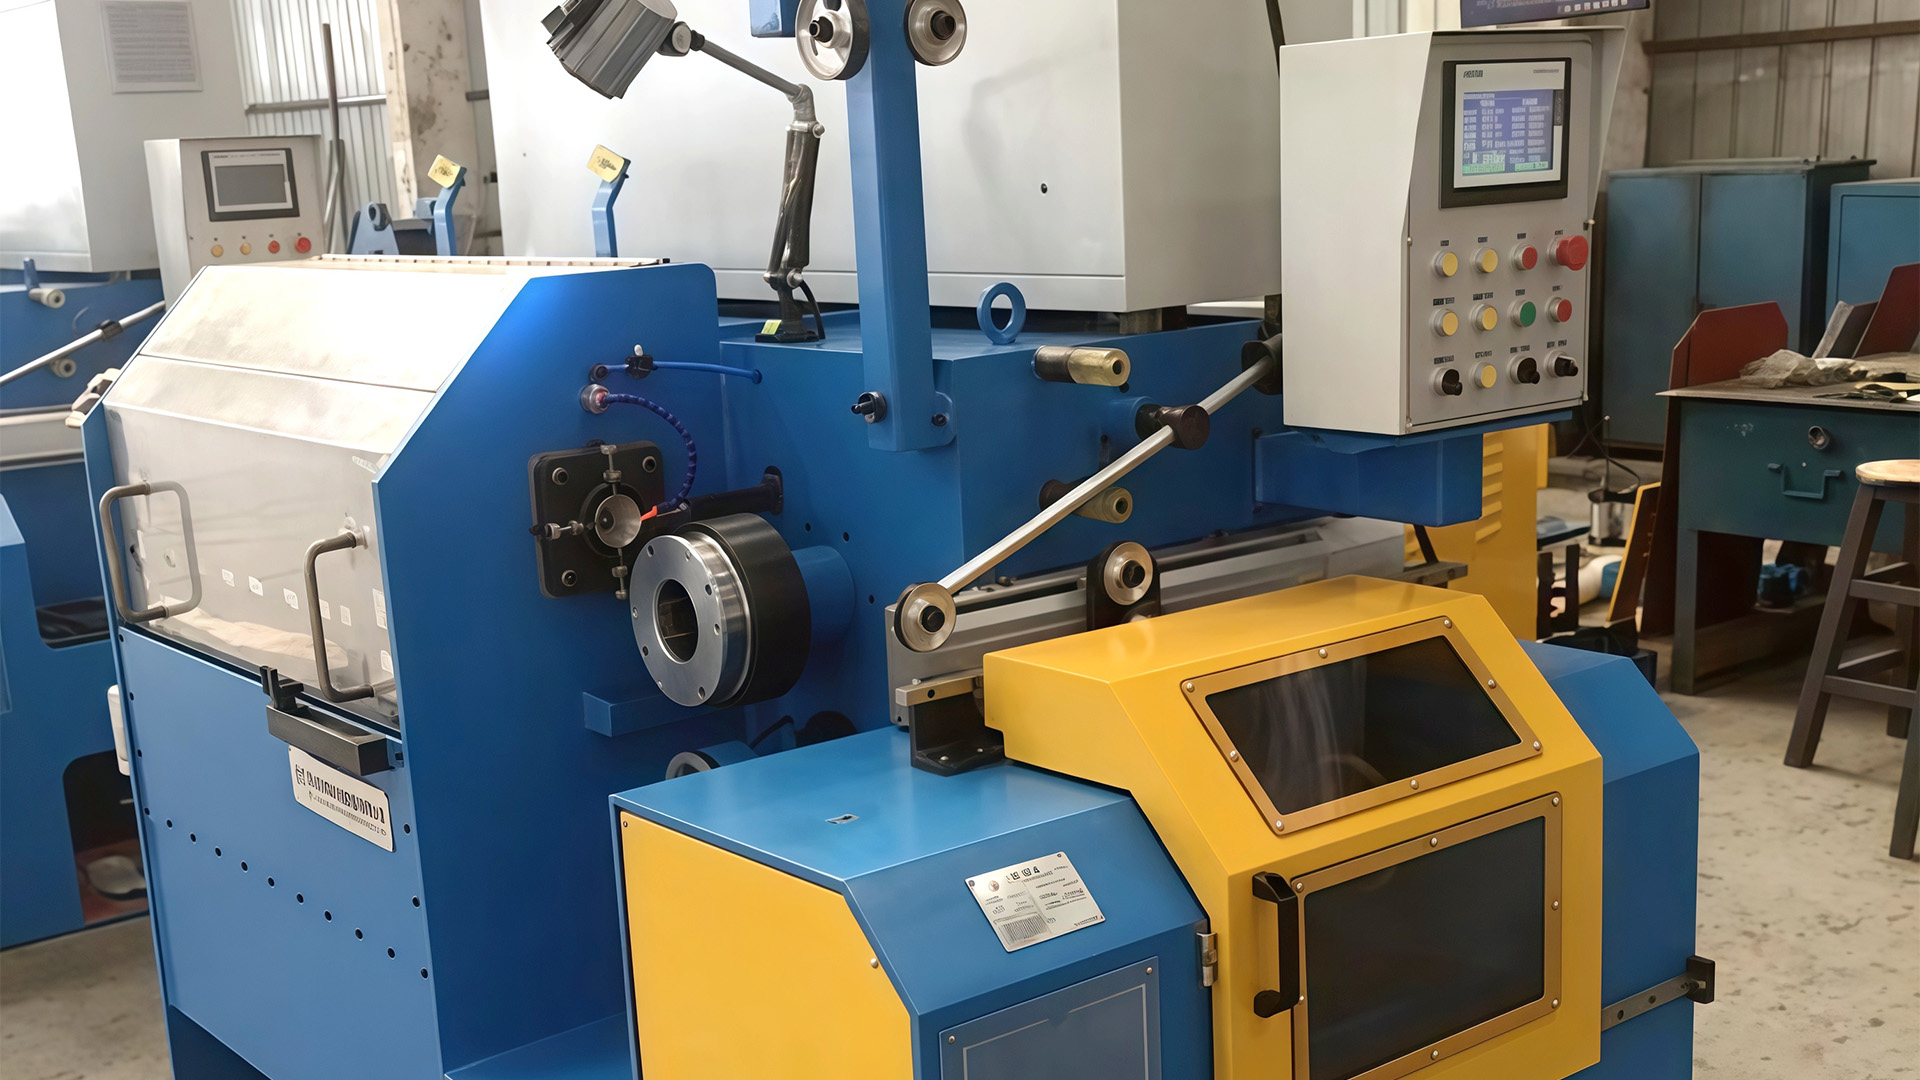
 Integrerat Direct Wire Ritning Machine System Kompakt integrerat system kombinerar pay-off, upptagning, stansar, smörjning, spänningskontroll och dragning för att dra kolstål, rostfritt, mässing och koppartråd med mindre manuell hantering. Visa produkt →
Om du vill ha den mekaniska bakgrunden först, skrev våra ingenjörer och klarspråkig förklaring av hur ett pass med en rätt linje faktiskt fungerar , från matrisens inflygningsvinkel till kapstangrepp. Det är värt tio minuter innan ett specifikationssamtal.
Anatomy of a Line: Utbetalning, Ritning, Take-Up
En ritlinje är allmänt av dess huvudmaskin, men mesta av besvären bor i kanterna. Utdelningen avgör om spöet kommer lugnt eller slåss. Upptagningen avgör om den färdiga tråden lämnar städad eller trasslig. Däremellan gör ritsektionen det arbete som alla pratar om.
| Scen | Vad den gör | Där linjer försvinner |
|---|---|---|
| Utbetalning | Matar spö med låg, kontrollerad spänning | Trassel, bromsmotstånd, dålig spolgeometri |
| Ritning | Minskar diametern genom att passera genom hårdmetallformar | Ojämn reduktion, slitna stansar, kapstanglidning |
| Smörjning och kylning | Håller matris- och kapstantemperaturen stabil | Torra stansar, blockerade munstycken, fel smörjmedelskvalitet |
| Upptagning | Vindar avslutade tråden med matchad spänning | Traverseringsfel, mjuka sporar, drivande spänning |
På golvyta är utdelningen ofta begränsningen. En konventionell överhängsram behöver ståhöjd och en tydlig svängning; en flip-typ overhead payoff viker spolen på plats istället, vilket spelar roll när linjen sitter i en befintlig vik snarare än en ny byggnad. Hur som helst, designfrågan är densamma: kan staven komma in i den första stansen med jämn, låg spänning och utan drag i sidled?
Matcha maskinen till materialet
Materialet väljer maskinen, inte tvärtom. Detta är det enskilt vanligaste missförståndet vi möter i förfrågningar, och det är värt att lösa innan något annat diskuteras.
Lågt kolstål: den fungerande ryggraden
Bulk lågkolhaltigtråd för spik, nät, stängsel och bindning är torrdragen, eftersom ytan kan bära torrt smörjmedel i formen och ekonomin belönar hastighet och långa körningar. En välmatchad maskin av denna typ kommer att hålla ett stabilt passschema i timmar, och operatörens huvudsakliga uppgift blir stansinspektion och spollogistik snarare än ingripande.
Lågt kolstål rak tråddragningsmaskin Rak linjemaskin för torrdragning av ståltråd med låg kolhalt, designad för att minska diametern samtidigt som styrka och konsistens bibehålls för nät-, stängsel- och bindningsapplikationer. Visa produkt → Rostfria och andra känsliga ytor
Rostfritt, och mycket av den fina tråden som används vid vävning eller kabelarbete, tjänar bättre av våtdragning i en vattentankmaskin, där formen och tråden är helt nedsänkt. Vätskan transporterar bort värme, håller ytan ren och gör de finare passagerare realistiska. Att försöka torrrita dessa material visar sig allmänt som repor, slits eller ett oförklarligt utslag av brott under de två sista passagerna.
Belagd och komposittråd
Aluminiumbeklädda stål och liknande kompositledare behöver skonsammare reduktioner och noggrann formgeometri, eftersom beklädnaden är mjukare än kärnan och deformeras annorlunda. Passschemat måste skydda det yttre lagret samtidigt som kärnan reduceras.
En paus värd att ta. Om en leverantör citerar en torr rak maskin för rostfritt utan att fråga om ytfinish, smörjmedel och slutlig applicering, är offerten ett pris, inte ett tekniskt svar. Fråga vad som händer i pass fyra.
Vår egen rak linje tråddragningsområde spänner över nättråd, lågkolhaltiga, aluminiumklädda och tunga torra applikationer, bara för att samma ram inte passar alla material.
Siffrorna värda att bråka om
Det mesta av en ritningslinjes beteende avgörs på papper, i passschemat. När en kund skickar oss en specifikation är det dessa siffror vi arbetar igenom tillsammans innan en enskild komponent väljs.
- Inlopps- och utloppsdiameter , plus toleransbandet som faktiskt betyder något nedströms.
- Reduktion per pass , typiskt i området arton till tjugofem procents ytreduktion för arbete med lågt koldioxidutsläpp, justerat för materialets duktilitet.
- Matrissekvens och inflygningsvinkel , inklusive karbidkvalitet och förväntad livslängd mellan poleringarna.
- Kylkapacitet , storleksanpassad för den värsta sommareftermiddagen snarare än genomsnittsdagen.
- Motorstorlek och hastighetsområde , med den verkliga produktionshastigheten, inte broschyrens maximalt.
- Spoolformat och hantering , eftersom en snabb maskin som stannar var tjugonde minut för ett spolbyte inte är snabb.
Det finns ett talesätt på vårt verkstadsgolv: en ritningslinje misslyckas sällan i full fart. Det misslyckas vid omställningen, när alla har bråttom.
Det är därför vi behandlar växlingssekvensen som en designfunktion. Traversstigning, spolklämning, vajerklämning och bromsrampen avgör alla om ett spolbyte tar fyrtio sekunder eller fyra minuter, och skillnaden ökar över tre skift.
Driftsättning och det långa ägandet
Den intressanta delen av ägandet börjar efter att maskinen skruvas fast. Uppriktning, planhet på fundamentet, inbrott i formen och förarutbildning avgör om den första månaden är en jämn ramp eller en serie förhandlingar med skrotkärlet.
- Justering först. En linje är bara så rakt som dess referens, och ett litet höjdfel vid utdelningen blir ett drag i sidled vid den första tärningen.
- Bryt i tärningarna. Nya dies behöver en försiktig start; att köra ett nytt set med full reduktion är en dyr vana.
- Träna på receptskärmen, inte bara knapparna. Operatörer som förstår varför ett förhållande ändrats fattar bättre beslut klockan tre på morgonen.
- Håll förbrukningsvarorna ärliga. Dies, smörjmedelspulver och kylvattenkvalitet är de tre punkter som tystar underhållskalendern.
Spolupptagningsmaskin för tråddragningslinjer PLC-kontrollerad upptagning lindar koppar-, aluminium-, stål- och legeringstråd på olika spolstorlekar, med justerbar hastighet och spänning för att skydda trådformen under lagring. Visa produkt → Eftersom vår verkstad är ISO 9001-certifierad och våra maskiner är CE-märkta för europeiska kunder, tenderar dokumentationssidan av driftsättningen att vara okomplicerad. Under femton år har vi skickat till mer än fyrtio länder, och frågorna vid överlämnandet är anmärkningsvärt som oavsett om linjen landar i Jiangsu eller i Östeuropa.
Det som hjälper oss att citera korrekt. Material och kvalitet, inlopps- och utloppsdiameter, mållinjehastighet, spoltyp och vikt och tillgänglig strömförsörjning. Med dessa fem svar kan vi föreslå ett passschema istället för en gissning.
En helautomatisk tråddragningsmaskin med rak linje förstås bäst som ett stycke industriell koreografi. De individuella rörelserna är enkla: dra, reducera, kyla, vind. Det som gör det automatiskt är att alla håller sin timing, timme efter timme, spole efter spole, utan att någon korrigerar dem.
Det är också därför vi är försiktiga med att utlova "full automation" som rubrik. Den ärliga versionen är en lina vars spänning, förhållande och stopp är noggrant utformad för att en operatör kan övervaka att passera framåt istället för att passera bakom. När det händer slutar maskinen att vara i centrum för uppmärksamheten och tråden blir motivet igen.
Om du arbetar igenom en specifikation, skicka oss den tråd du tänker rita och den tråd du behöver sluta med. Vi kommer att berätta var svårigheterna sannolikt kommer att sitta och vilka av dem som maskinen kan lösa på egen hand.