
Funktioner hos inverterade vertikala tråddragningsmaskiner: Komplett guide
För trådverksoperatörer och anläggningsägare svarar den inverterade vertikala tråddragningsmaskinen på en välbekant flaskhals: hur man håller linjen igång utan att stanna med några hundra kilogram för att ta bort en hel spole.
En fästanordningsfabrik i Zhejiang fann att dess två horisontella upptagningslinjer krävde en heltidsoperatör vardera, nästan uteslutande för spolbyten. Efter att ha bytt samma produktionsprogram till en inverterad vertikal tråddragningsmaskin ändrades operatörens roll från manuell hantering till övervakning. Linjen producerade tyngre spolar, golvet förblev renare och nedströms spikformare fick tråd med märkbart mer konsekvent spolgeometri.
Funktionerna hos en inverterad vertikal tråddragningsmaskin förklarar denna förändring. Denna maskintyp kombinerar dragning, lindning och spolhantering i en kontinuerlig process . Att förstå hur varje funktion fungerar är det första steget mot att bestämma om den hör hemma på ditt verkstadsgolv.
Arbetsprincipen: Ritning, lindning och gravitationslindning i en sekvens
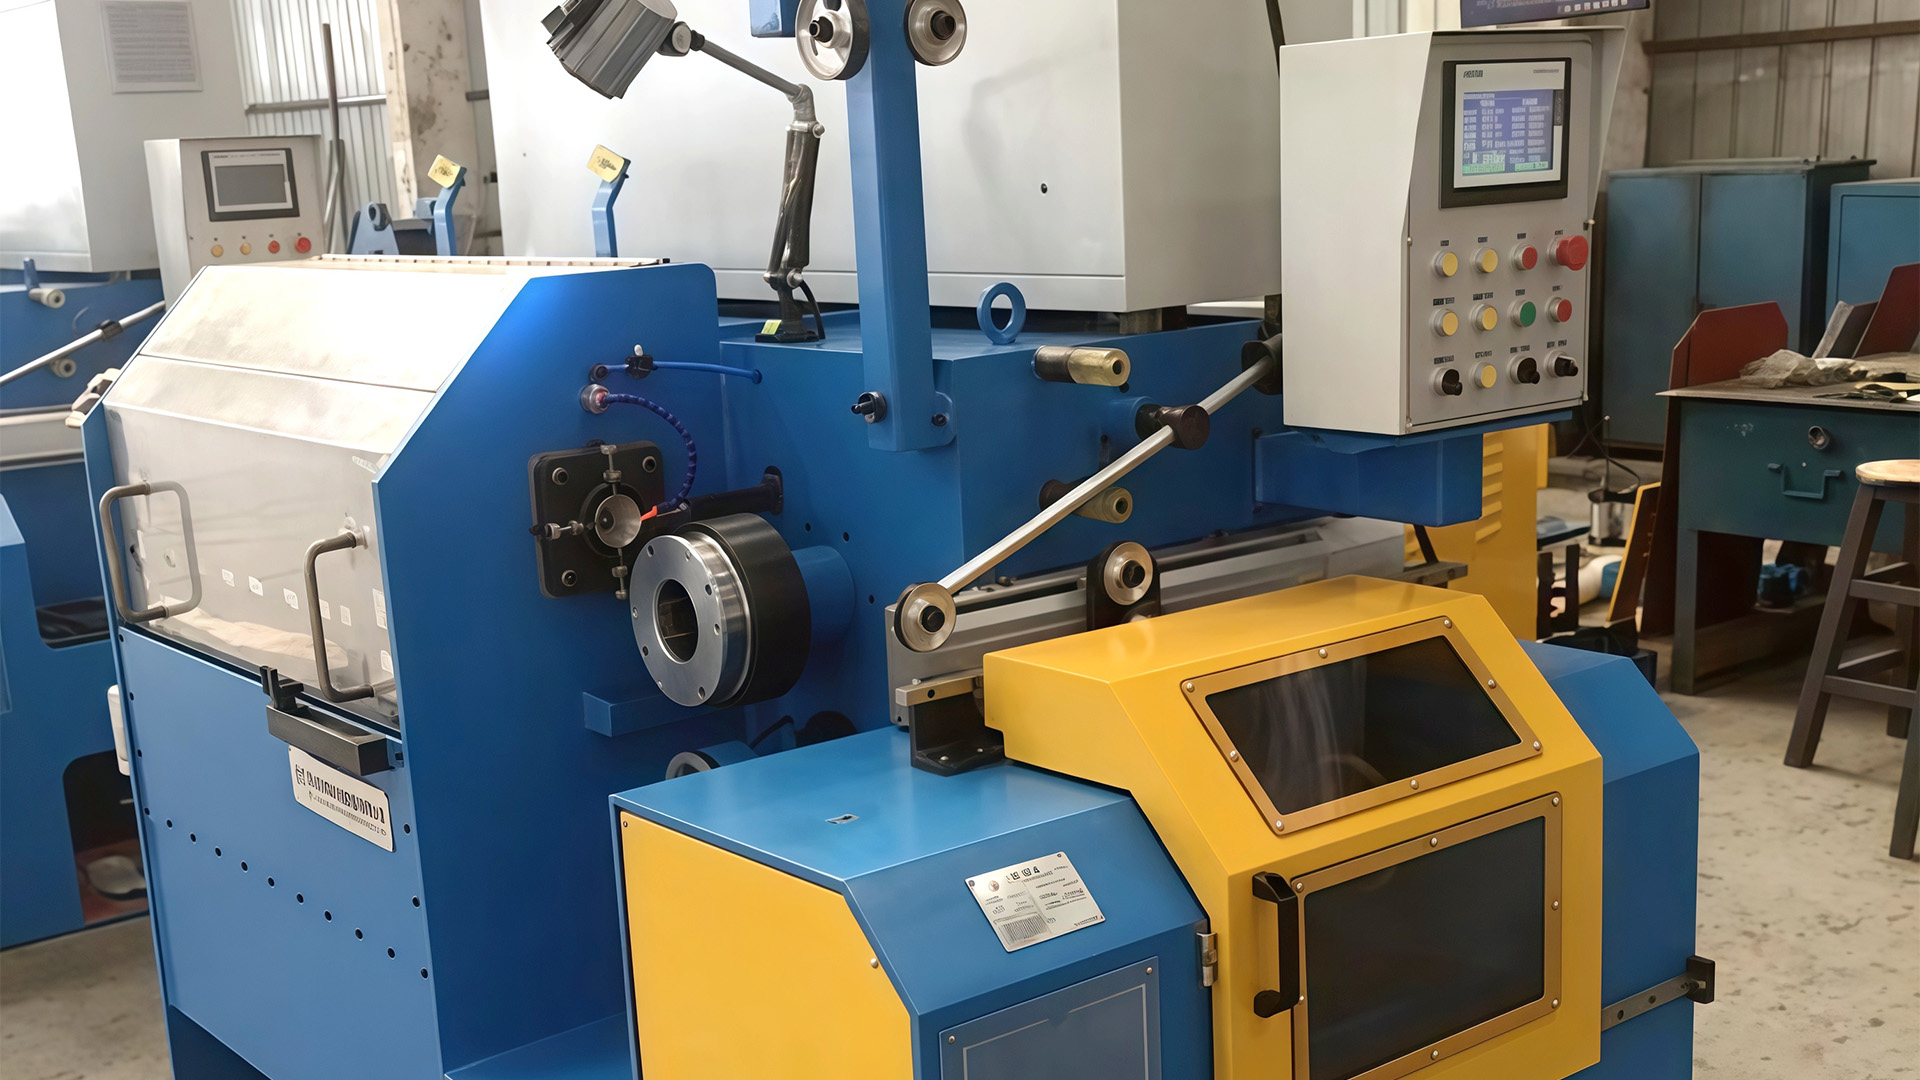
En inverterad vertikal tråddragningsmaskin är en enhet i ett block med sin dragledare monterad vertikalt och inverterad, vilket innebär att arbetsytan är vänd nedåt. Tråden dras från en payoff, passerar genom en formlåda och lindas runt den övre delen av kapstanen. Efter den sista lindningen, färdas tråden nedför kapstanens yta och faller av underkanten på en skivspelare nedanför.
Tre fysiska processer sker samtidigt:
- Storleksminskning genom formen, driven av dragkraften.
- Värmeöverföring från tråden till den vattenkylda kapstanytan.
- Spoleackumulering på skivspelaren, utan mekanisk strippningsanordning.
Eftersom spolen läggs under maskinen kan kapstanen fortsätta att rotera medan en färdig spole väntar på skivspelaren för borttagning. Maskinen stannar aldrig för spolhanteringens skull. I praktiken gör detta den inverterade vertikala designen till ett av de mest produktiva arrangemangen med ett drag i en virakvarn.
 Inverterad vertikal valstrådsritningsmaskin för kontinuerlig spolproduktion Denna gravitationsassisterade inverterade maskin håller kapstanet igång medan spolarna väntar, vilket möjliggör större spolevikter och färre gängningsstopp för att minska skrot och förarens arbetsbelastning. Visa produkt →
Sex kärnfunktioner som definierar dess operativa beteende
1. Kontinuerlig lindning med tunga spolmassor
Upptagningsfunktionen är inte en eftertanke; det är anledningen till att det inverterade formatet finns. Vridbordet samlar upp tråd tills en förinställd vikt eller spoldiameter nås, sedan signalerar maskinen för borttagning. Beroende på modell kan den individuella spolens vikt variera från 500 kg till 3 000 kg eller mer. Färre starter och stopp betyder färre gängningshändelser, vilket direkt minskar skrot och förarens arbetsbelastning.
2. Gravity-Based Coil Layering
Tråd som faller av kapstankanten är inte slumpmässigt. Skivspelaren roterar och färdas i ett kontrollerat mönster och lägger varje omslag bredvid den föregående. Denna mönsterläggningsfunktion ger en platt, stabil spole med enhetlig densitet. Det förhindrar också sammanlåsning när tråden senare betalas av i en bultformare eller spikmaskin, ett problem som orsakar stopptid i anläggningar som använder dåligt lindade spolar.
3. Kapstankylning med en integrerad vattenkrets
Ritning genererar värme. Utan effektiv kylning stiger yttemperaturen för kapstan, tråden blir svårare att kontrollera och dragsmörjmedlet går sönder. Inverterade maskiner är vanligtvis byggda med vattenkylda kapstaner och en recirkulerande krets. Att hålla kapstantemperaturen inom ett kontrollerat område bevarar både matrisens livslängd och trådens ytkvalitet.
4. Precisionsspänningskontroll under dragningen
En frekvensomriktare för växelström matchar kapstanhastigheten med utdelningshastigheten, vilket skapar den spänning som behövs för konsekvent förlängning. På maskiner med en dansrulle eller lastcell finjusterar spänningsfeedback hastigheten i realtid. Resultatet är en mer reproducerbar slutdiameter, även när den inkommande stavens hårdhet varierar från spole till spole.
5. PLC-driven processautomation
De flesta moderna inverterade maskiner kopplar samman ritningshastighet, spolräkning och säkerhetsspärrar till en programmerbar logisk styrenhet. Operatörerna ställer in målspolens vikt och den färdiga diametern, och maskinen tar över därifrån. Dataloggning låter även övervakare se hur många spolar som producerades per skift och om linjen når sin planerade uteffekt.
6. Tillgänglig layout för snabba byten
Den inverterade konfigurationen ger tydlig åtkomst till formlådan, dragskivan och skivspelaren från en enda sida. För anläggningar som bearbetar flera tråddiametrar är tiden som krävs för att byta formen och återställa kapstanhastigheten kortare än på många horisontella maskiner eller maskiner av dansartyp.
Funktioner i korthet: System-Level Breakdown
För att göra jämförelsen enklare sammanfattar tabellen nedan huvudfunktionerna på systemnivå och visar vad var och en betyder för produktionsprestanda.
| Funktion | Mekanism | Produktionspåverkan |
|---|---|---|
| Kontinuerlig dragning och spole | Omvänd kapstan med roterande skivspelare | Inget linjestopp för spolstrippning; högre utnyttjande |
| Gravity coil fall | Fritt fall från kapstanens nedre kant | Ingen strippningsmekanism; färre rörliga delar |
| Mönsterlagd skivspelare | Oberoende skivspelaresmotor med orbital rörelse | Platta, stabila spolar; ingen förregling vid utbetalning |
| Capstan kylning | Vattenkyld kapstan och formlåda | Stabil ritningstemperatur; längre dö liv |
| Spänningskontroll | PLC och reglering av frekvensomriktare | Konsekvent förlängning; färre trådbrott |
| Coil viktkontroll | PLC-räknare med förinställda gränser | Förutsägbar logistik; bättre avkastningsspårning |
En tråddragningsmaskin bedöms inte efter den maximala hastigheten i sin broschyr, utan efter antalet timmar den går utan att behöva en operatörs händer.
Hur det jämförs med raka ritmaskiner
En tråddragningsmaskin drar tråd genom flera stansar i en horisontell linje och samlar den på en spole eller block. Det är det rätta valet för flerpassagescheman där en lång kontinuerlig väg är tillgänglig och där mellanglödgning är en del av processen. Men när produktionsprogrammet är en enstaka reduktion, till exempel 6,5 mm lågkolhaltiga stång ner till 4,0 mm tråd för spiktillverkning, kan en rak multi-pass maskin vara mer maskiner än jobbet kräver.
Den inverterade vertikala maskinen är enklare eftersom den är designad för en gång, men den kompenserar med högre spoldensitet och kontinuerlig drift. Du får tyngre spolar, renare trådytor och färre kontaktpunkter. För fästelement och spikproducenter som behöver en stadig matning av lindad tråd, passar den inverterade designen bättre med nedströmsprocesser.
Där maskinen tjänar sitt behåll: praktiska tillämpningar
Fyra applikationsgrupper dominerar efterfrågan på inverterade vertikala tråddragningsmaskiner:
- Fästelementstillverkning: dra 5,5–8,0 mm stång ner till den tråddiameter som krävs av bulttillverkare och kalla samlingsrör.
- Spiktillverkning: producerar enhetliga spolar av 2,5–4,5 mm tråd för automatiska spikfångare.
- Trådnät och stängsel: tillhandahåller konsekvent tråd för nätsvetsare och kedjelänkvävstolar.
- Förspänd tråd med hög kolhalt: kontrollerad enkelpassage-reduktion för applikationer som kräver förutsägbar töjning och hög spoleintegritet.
I varje inställning förblir maskinens kärnvärde detsamma: den tar stång med en diameter, levererar en spole med en mindre diameter och gör det kontinuerligt med minimal manuell uppmärksamhet.
Höghastighets inverterad tråddragningsmaskin för automatiserade kvarnar Denna maskin är designad för hög automatisering och minimal stilleståndstid, och kombinerar exakt formstyrning med enhetlig uteffekt, vilket gör den avgörande för fabriker som prioriterar produktivitet. Visa produkt → Vad du ska kontrollera innan du köper
Fem parametrar avgör om en inverterad maskin kommer att matcha din produktionsplan:
- Inloppsstångens diameter: den maximala stångstorleken som maskinen kan acceptera, vanligtvis 12 mm eller 6,5 mm beroende på modell.
- Slutligt trådområde: diameterintervallet som formlådan och dragledaren är designade för, till exempel 1,2–5,0 mm.
- Maximal rithastighet: vanligtvis 400–800 m/min, vilket direkt ställer in genomströmningen.
- Spolens viktkapacitet: från 500 kg till över 3 ton; mer kapacitet minskar växlingsfrekvensen.
- Motoreffekt och reduktionsförhållande: måste matcha materialets draghållfasthet och den erforderliga reduktionen per passage.
Dessa värden är sammankopplade. En maskin specificerad för 12 mm stång kommer inte att vara ekonomisk vid 1,5 mm sluttråd, och en hög broschyrhastighet förutsätter ett idealiskt formschema och smörjningstillstånd. Diskutera din faktiska spökälla och färdiga trådspecifikation med utrustningstillverkaren innan du förbinder dig.
Två driftspunkter förtjänar uppmärksamhet efter installation. Formslitaget är normalt, men om maskinens kylflöde eller smörjning är underdimensionerad accelererar slitaget kraftigt och trådens ytkvalitet sjunker. Problem med spolmönster visar sig vanligtvis som ojämna lager eller kollapsade kanter, och båda kan spåras tillbaka till programmering av skivspelarens hastighet eller rullstolsinriktning. För en detaljerad felsökningsguide, se den här artikeln om tråddragningsmaskinens driftsproblem .
Enkanalig inverterad tråddragningsmaskin med gravitationsassisterad upptagning Denna utrymmesbesparande inverterade enhet förenklar underhållet och matrisens livslängd genom nedåtdragning, medan dess PLC och kylsystem stödjer stabil drift i hög hastighet. Visa produkt → Bottom Line
Funktionerna hos en inverterad vertikal tråddragningsmaskin är uppbyggd kring ett mål: maximera produktiv dragtid samtidigt som den manuella spolhanteringen minimeras. Dess gravitationsassisterade upptagning eliminerar strippermekanismen, den mönsterlagda skivspelaren producerar spolar som nedströmsutrustning kan bearbeta utan avbrott, och de integrerade kylnings- och PLC-kontrollerna håller processen stabil i hastighet.
Om din anläggning kör engångsreduktioner och kämpar med spolhanteringsarbete eller oplanerade stopp, är detta designen att utvärdera. Maskinens verkliga styrka är inte någon enskild funktion isolerad . Det är hur dessa funktioner fungerar tillsammans för att hålla tråden i rörelse, spole efter spole.