
Trådritningsteknik
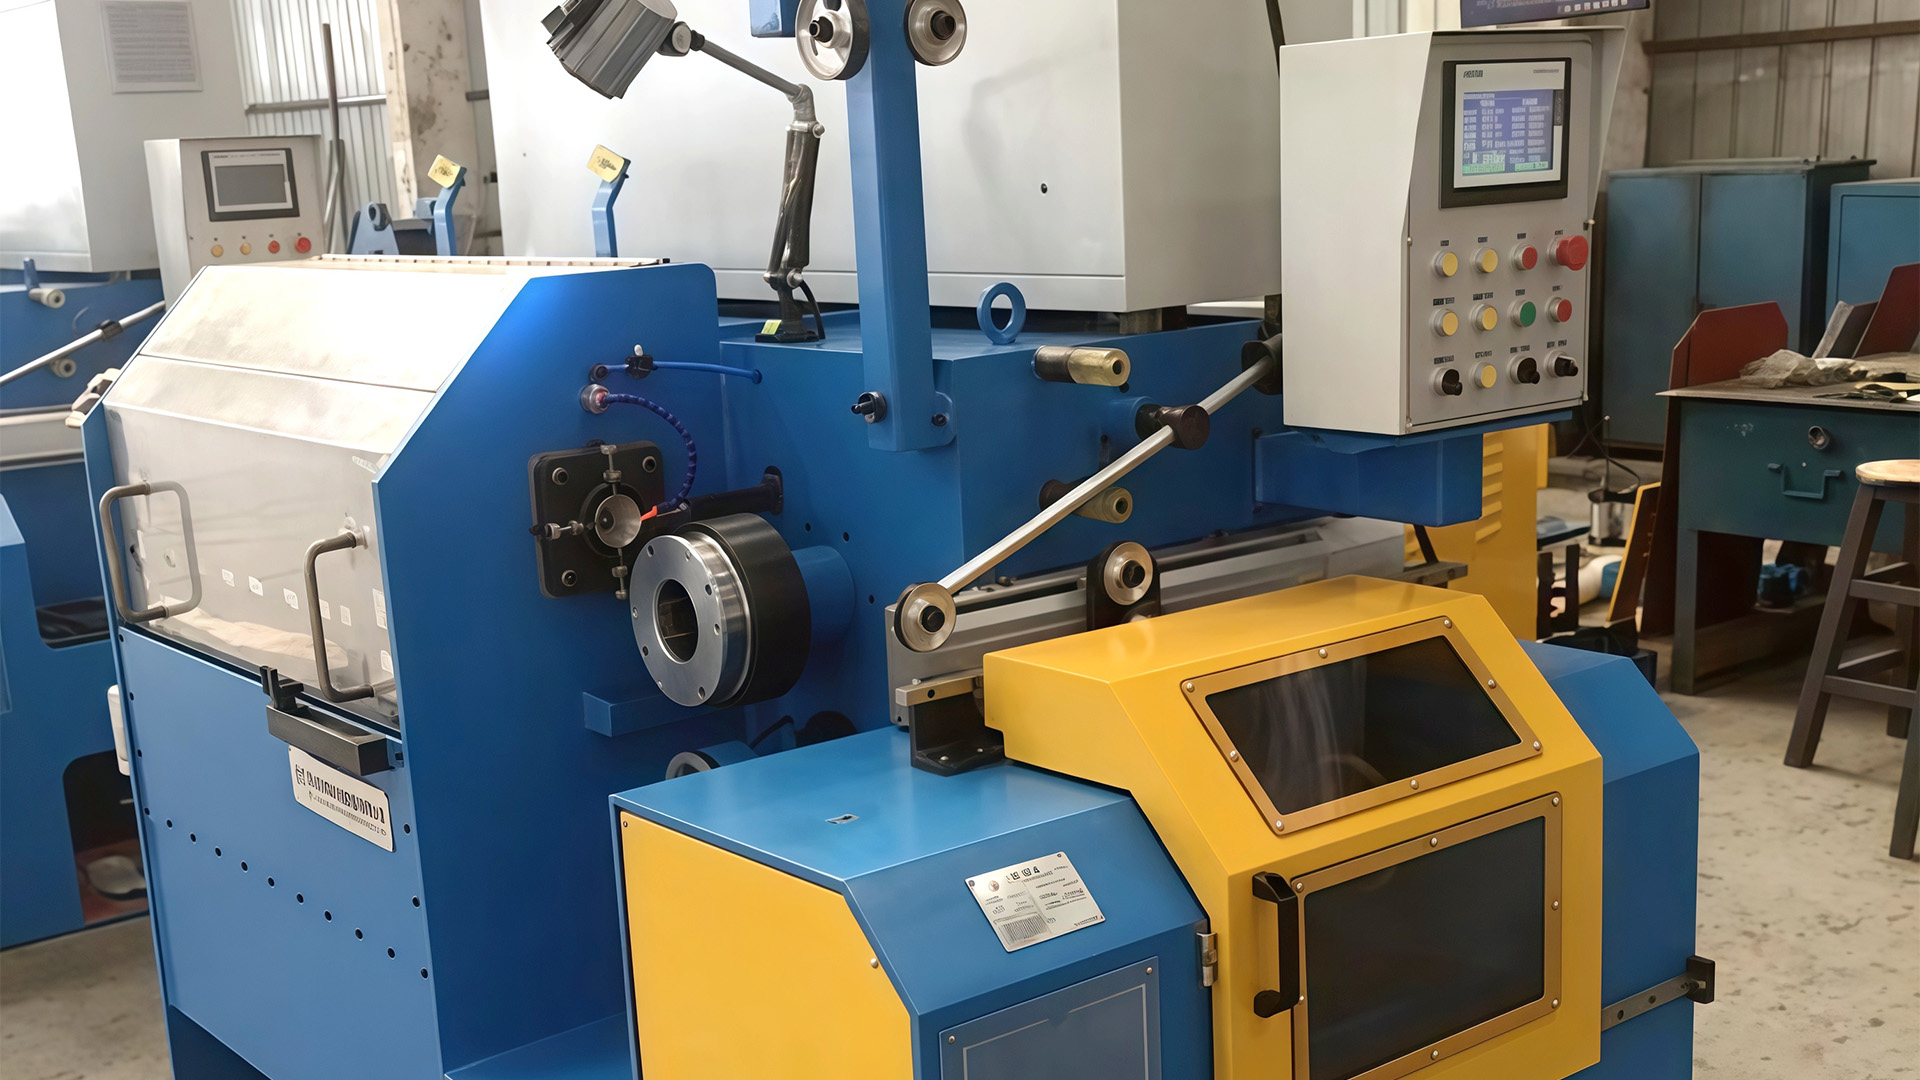
Funktionen hos ett kolstål Trådritningsmaskin
Minskning är bara rubriken. Det verkliga arbetet sker över fem länkade funktioner, och på stål med hög kolhalt har var och en en snäv tolerans innan tråden går sönder.
En 5,5 mm hög kolstav når draglinjen med en fin perlitisk struktur och ungefär 1 000 MPa draghållfasthet. Nio matris senare lämnar den som 1,6 mm tråd med nära 1 900 MPa. Ingenting lades till stålet; varje extra megapascal kom från kallt arbete. Maskinens funktion är att utföra det kalla arbetet tillräckligt snabbt för att vara lönsamt och skonsamt nog att tråden överlever det.
Det är det korta svaret. Det praktiska svaret är en kedja av funktioner: betala av spolen med kontrollerad bakspänning, dra tråden genom allt mindre stansar, för bort värme från stansen och dragledaren, håll varje dragledare i rätt hastighet så att tråden varken sträcks eller slak, och lägg den färdiga ledningen på en spole eller linda utan att skada den. Hoppa över en av dem och de andra slutar spela någon roll.
Per-pass-reduktion är siffran som avgör allt nedströms: dynans livslängd, capstantemperatur, motorstorlek och paketet du kan bygga i slutet av linjen.
Kärnfunktionen, tydligt uttryckt
Funktionen hos en tråddragningsmaskin med högt kolstål är att minska trådens tvärsnittsarea genom att dra den genom en serie stansar, var och en något mindre än den förra, samtidigt som spänning, hastighet och temperatur kontrolleras i varje steg.
Två fysiska fakta styr hela processen. För det första förblir volymen metall som passerar någon punkt per sekund konstant, så när arean sjunker måste linjehastigheten öka: en 20-procentig areaminskning vid en capstan betyder att tråden lämnar den capstanen cirka 25 procent snabbare än den gick in. För det andra ökar kallt arbete draghållfastheten och sänker töjningen. Höga kolhalter hårdnar brant, det är just därför de gör bra fjäder- och trådtråd, och precis varför maskinen inte kan ta ett stort bett på någon enskild stans.
Mekanismen i sig är enkel, och om du vill ha den mekaniska genomgången först täcker våra nyhetssidor hur en ritmaskin förvandlar rå metall till fin tråd . Vad som är viktigt kommersiellt är att varje funktion nedströms ärver de misstag som görs uppströms.
Reduktion passerar: Där diametern är vunnen
Varje matris gör ett jobb: raka en kontrollerad mängd område utan att generera en repa, ett ovalt tvärsnitt eller en ytspricka. För tråd med hög kolhalt är minskningen av arean per pass vanligtvis mellan 12 och 22 procent, med tyngre pass i framkanten och lättare avslutningspass på baksidan. En forms inflygningsvinkel, lagerlängd och karbidkvalitet avgör hur metallen flyter genom den. Ett slitet lager visar sig först som diameterdrift på några hundradels millimeter, sedan som ett brott.
Det är här drivarkitekturen är viktig. Raklinjerade maskiner som ger varje kapstan en egen motor, eller som använder servodirektdrift, håller hastighetsförhållandet mellan intilliggande kapstaner nästan exakt, så att tråden verkligen dras i stället för att dras. Maskiner med en enda motor och mekanisk slirning förlorar den precisionen när remmar och remskivor slits, och symtomet är inkonsekvent förlängning från spolens huvud till svansen.
Kylning och smörjning: där brott förhindras
Nästan allt mekaniskt arbete som lagts ner på ritningen omvandlas till värme, och det visas exakt där skadan skulle inträffa: vid formhålet och vid kapstanytan. Tråd med hög kolhalt når matristemperaturer som bryter ner vanliga smörjmedel, även vid måttlig minskning. Det är därför som linjen behöver vattenkylda formhållare, vattenkylda kapstaner och ett tvålpulver valt för smältpunkt och filmstyrka snarare än pris per kilogram.
Smörjningsfel är sällan dramatiskt. Det ser ut som en lite tråkigare yta, sedan lätt poäng, sedan en tärning som drogs ur tolerans veckor för tidigt. På tråd med hög kolhalt kan övergången från acceptabel till trasig ske i en enda spole, varför kylvätskeflöde och tvålförbrukning är värda att kontrollera varje skift snarare än varje månad.
Matriskvaliteten är den andra halvan av ekvationen. Hårdmetall, polering av borrhål och höljeskoncentricitet avgör hur jämnt dragbelastningen sprids över kontaktbågen och därmed hur länge formen överlever innan diametern avviker.
Upptagning och spolning: där paketet bestäms
Allt uppströms går till spillo om tråden kommer på spolen med slappa lager, korsade omslag eller en inbyggd åtta. Upptagningen måste hålla en lätt, jämn spänning över hela paketet, följa draghastigheten när spolen fylls och stoppa utan att rycka i tråden. Tråd med hög kolhalt har liten förlängning kvar för att absorbera ett ryck, så en dåligt inställd dansare eller ackumulator kostar dig vanligtvis hela spolen.
Maskinformatet ändrar hur detta görs. Spolupptagningsdräkt passar tråd som matar nedströmsledningar automatiskt, medan inverterade rullmaskiner och plommonblomsrullar producerar spolar för batchbearbetning och frakt. På finare storlekar ger en elefantsnabellindare ett tätare, jämnare paket med färre manuella ingrepp.
Högt kol kontra lågt kol: vad som faktiskt förändras
Maskinen liknar en lina med låg kolhalt. Inställningarna och stödutrustningen gör det inte.
| Parameter | Låg koldioxidhalt (0,08 till 0,25 procent C) | Hög kolhalt (0,60 till 1,00 procent C) |
|---|---|---|
| Typiskt inkommande spö | 5,5 till 8,0 mm | 5,5 till 6,5 mm |
| Areaminskning per pass | 20 till 30 procent | 12 till 22 procent |
| Passerar för att nå slutlig storlek | 3 till 6 | 8 till 14 |
| Uppströms förberedelse | Vanligtvis ingen utöver avkalkning | Patenterad till fin perlit |
| Kylningsbehov | Måttlig | Kontinuerliga, vattenkylda formhållare och kapstaner |
| Draghållfasthetsförändring | Modest uppgång | Cirka 1 000 MPa till 1 800 eller 2 200 MPa |
| Kostnad för en paus | Kort stopp, tråd omgängad | Spolen skrotad eller tråden kapad och avsvetsad |
Specifikationspunkter värda att skriva ner
När två maskiner anger samma tärningsantal och samma topphastighet, sitter skillnaderna i detaljerna. Be om dessa skriftligen:
- Capstan-kylningsmetod, och om vattenkylda formhållare är standard eller tillval
- Antal kapstaner, individuell motordrift eller servodirektdrift och den garanterade hastighetsförhållandets noggrannhet mellan dem
- Nominell diameter på inloppsstången och reduktionsschemat som maskinen konstruerades kring, inte ett generiskt maximum
- Upptagningstyp, maximal paketvikt och spänningsområde, eftersom ett 500 kg paket och ett 1 250 kg paket är olika projekt
- Utbetalningskompatibilitet med spolvikten du faktiskt köper, inklusive om ett spänningsutbetalningsstativ eller en flip-typ overhead-utbetalning krävs
- Reservdelar placeras på stansar, drivringar och smörjpulver, eftersom en linje med hög kolhalt förbrukar alla tre snabbare än en linje med låg kolhalt
Köpare jämför raka tråddragningsmaskiner bör be varje leverantör att rita ett reduktionsschema mot sitt eget inkommande spö och färdiga diameter. Ett schema byggt för någon annans produkt är inte bevis på någonting.
Vart tråden går efter ritning
Funktionerna ovan ställs in av produkten, inte av maskinkatalogen. Vanliga destinationer med hög koldioxidhalt inkluderar:
- Fjädertråd för fjädring, madrass och industrifjädrar, vanligtvis dragen från 0,60 till 0,80 procent kolkvaliteter
- Förspänd betongsträng och PC-tråd, där konsekvent draghållfasthet längs längden betyder mer än de senaste 50 MPa
- Däckvulst, slang och remförstärkningsvajer, dragna till fina storlekar med snäv diametertolerans
- Rep och kabeltråd, där yttillståndet avgör utmattningslivslängden mer än draghållfastheten gör
- Stängsel och allmänt ändamål högkoltråd, där ton per skift uppväger ytfinish
Varningsskyltar på butiksgolvet
En linje med hög koldioxidhalt meddelar vanligtvis ett problem innan det misslyckas. Diameterdrift utan hastighetsändring tyder på matrisslitage. En stigande capstantemperatur vid normal effekt pekar på kylkretsen, inte på stålet. Förlängningsspridning mellan huvudet och svansen på en spole pekar på spänningskontroll. Att läsa dessa tre signaler korrekt är det mesta som skiljer en stabil linje från en reaktiv.
Kompensera aldrig för en sliten dyna genom att höja upptagningsspänningen eller linans hastighet. Båda ökar belastningen på nästa stans och förkortar dess livslängd i en kedjereaktion som slutar med ett avbrott vid minst lämpliga ögonblick.
Spela in per-pass-reduktion, intervall för byte av stansar och temperaturer för varje skift. Inom några veckor kommer du att ha en baslinje som gör avvikelser synliga timmar innan en spole tappas bort.
Funktion är i slutändan inte en lista över funktioner på ett specifikationsblad. En ståltrådsdragningsmaskin med hög kolhalt tjänar sin plats på linjen genom att hålla ett reduktionsschema stabilt för tusentals ton: matning med jämn spänning, kylning av form och kapstan, hålla varje kapstan i steg och leverera ett paket som nästa process kan använda utan omarbetning. Maskiner som gör detta är tysta, förutsägbara och lätta att ignorera. Maskiner som inte gör det kommer att dyka upp i skrotrapporten långt innan de visas i stilleståndsrapporten.