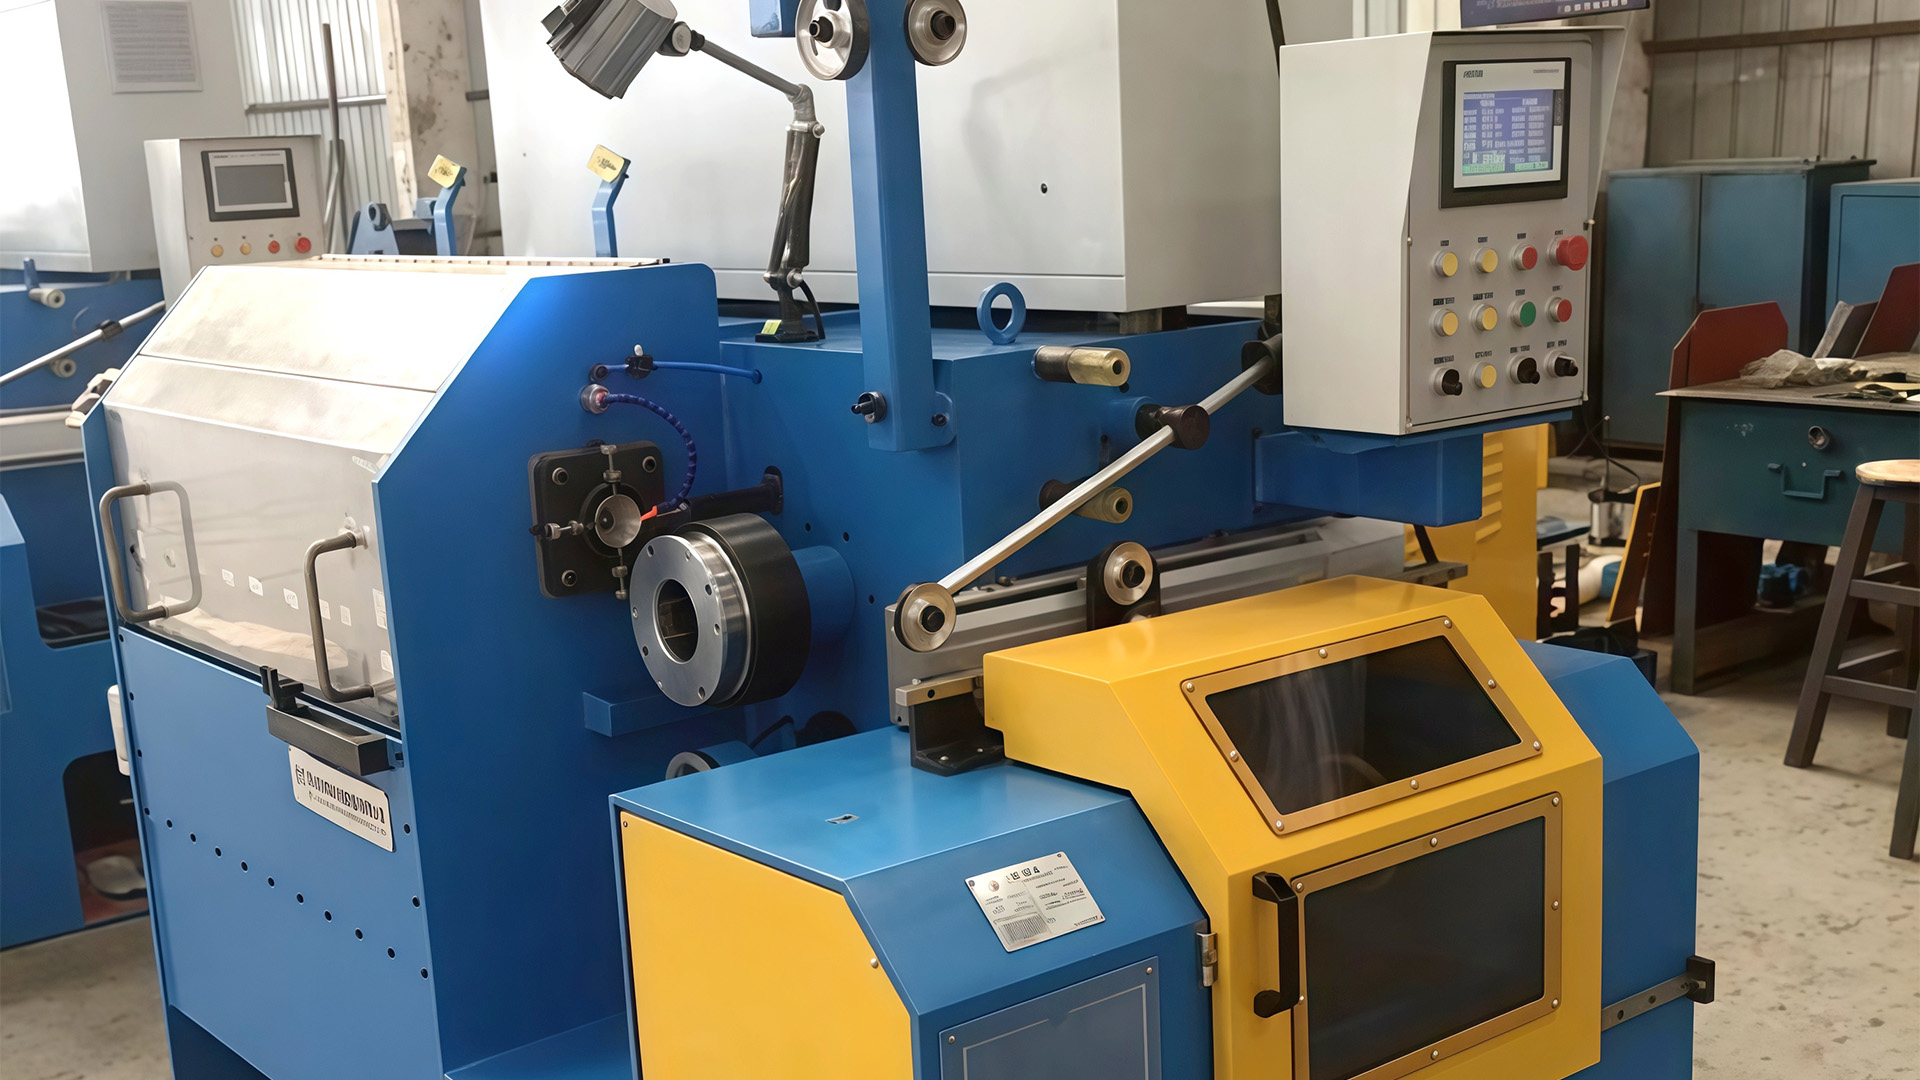

Funktioner av rostfritt stål Trådritningsmaskin Som avgör avslutningen
En matt yta, ett ovalt tvärsnitt eller en spole som härdar förbi sin gräns kan inte korrigeras vid upptagningen. Dessa är maskinfunktionerna som avgör om rostfri tråd lämnar formlådan ren, rund och i storlek.
I samma ögonblick som en ritlinje byter från lågkolhaltigt stål till 304 eller 316 rostfritt kommer symptomen tyst. Tråden lossnar från kapstanet något matt. Formslitage som tidigare var förutsägbart accelererar inom ett enda skift. Diametern driver några hundradelar av en millimeter och en spole skrotas av en anledning som aldrig registreras som ett maskinfel.
Egenskaperna hos en tråddragningsmaskin i rostfritt stål som kontrollerar detta är oglamorösa: nedsänkt formkylning, filtrerat smörjmedel, dragskiva som greppar utan att skära sig och spänningskontrollen stabil nog att hålla en hundradels millimeter. Nominell linjehastighet är den sista variabeln värd att optimera och vanligtvis den första köpare frågar om.
Varför rostfritt beter sig annorlunda inuti formlådan
Rostfritt stål härdar när det reduceras. Dess motståndskraft mot deformation stiger för varje pass, så en motor som drar 1,0 mm lågkolhaltig tråd utan belastning kommer att arbeta på rostfritt med samma tjocklek. Det vanliga svaret är ett lättare reduktionsschema: ungefär 10 till 18 procent per pass för rostfritt stål, mot 20 till 25 procent för tråd med låg kolhalt.
Lättare pass innebär fler stansar, en längre ritsekvens, mer värme fördelad längs maskinen och mycket mindre tolerans för allt som stör inriktningen eller smörjningen. En handfull maskinfunktioner bär det mesta av den lasten.
| Krav | Maskinfunktion som svarar på det | Vad ska verifieras |
|---|---|---|
| Värme vid formen | Våtdragning med nedsänkta stansar i en vattentank | Tankvolym, flöde per form, temperaturband |
| Ytfinish | Polerade hårdmetallformar, liten minskning per pass | Godkänt schema, antal tärningar, inflygningsvinkel |
| Smörjmedelsskick | Återcirkulerande emulsion med filtrering och kylning | Filterklass, sumpkapacitet, värmeväxling |
| Spänningsstabilitet | Dansar- eller ackumulatorkontroll med snabb vridmomentrespons | Spänningsnoggrannhet vid hastighetsändringar |
| Spolkvalitet | Noggrann travers och styv spolmontering | Repeterbarhet för repeterbarhet, spolavbrott |
| Pausåterhämtning | Detektering av trådbrott med snabb inbromsning | Stopptid, längd på skrotad tråd |
Våtdragningsgeometri, formkylning och smörjmedelsflöde
Under ungefär 1,2 mm dras rostfri tråd nästan alltid våt. Formarna sitter nedsänkta i en emulsion som leder värme ut ur reduktionszonen, smörjer kontaktytan och spolar bort metallpartiklar från formen. Torrdragning kan fås att fungera på tyngre rostfritt stål, men skillnaden visar sig vanligtvis i ytkvalitet och livslängd snarare än i hastighetssiffran.
Formtemperaturen är den starkaste enskilda inverkan på finish och verktygslivslängd. En vattenkyld formlåda håller formhållaren vid en stabil temperatur och hindrar sittytorna från att expandera ojämnt, vilket är det som ger ovalitet sent på sikt. Fråga hur kylningen når varje dysposition, inte bara tanken.
Smörjmedlets renhet och temperatur
När en linje blir våt, blir emulsionen en processvätska med en specifikation. Finmetaller som filtreringen missar dras tillbaka genom formen och skär tråden; emulsion som går varm tappar filmstyrka precis där trycket är högst. Filtreringsklass, sumpvolym, pumpflöde och temperaturkontroll är maskinfunktioner som ska anges, inte underhållssysslor som ska upptäckas senare.
En linje byggd för denna plikt parar a vattentank tråddragningsmaskin layout med en stansräkning vald för den färdiga diametern snarare än maskinens teoretiska maximum.
Val av verktyg, reduktionsschema och verktygstolerans
Dies är den billigaste delen av beställningen och den vanligaste orsaken till en avvisad spole. På rostfritt kommer en stans som är geometriskt korrekt för lågkolhaltigtråd att polera ojämnt, slita på lagret och börja lämna ett svagt spiralmärke som kunden ser under en förstoringsglas.
- En inflygningsvinkel anpassad till reduktionen som togs i det passet, så arbetet utförs i kompression istället för i lagret.
- En lagerlängd som är tillräckligt lång för att dimensionera vajern och tillräckligt kort för att undvika friktionsvärme.
- En polerad borrning, eftersom grovhet införd vid formen överförs till trådytan omedelbart.
- Rätt sittande i hållaren; en stans som sitter en bråkdel av axeln kommer att dra trådens ovala.
- En plan för omslipning och reservdelar eftersom rostfritt slitage verktyg snabbare än lågkolhaltigtråd med samma tjocklek.
Om en leverantör inte kan berätta vilket passschema maskinen var offererad med, är tärningsantalet i erbjudandet en gissning.
Pay-off, spänning och take-up: där konsistens vinner
Defekter som införs innan den slutliga tärningen är permanenta, men det är defekter som introduceras efter den. En upptagning som drar ojämnt, eller en pay-off som låter den inkommande tråden svälla när en spole lindas upp, visar sig som diametervariation, lösa lager och en spole som kunden inte kan köra i jämn hastighet.
Spänningskontroll bedöms bäst genom en hastighetsändring. Acceleration från 200 till 600 m/min och tillbaka bör inte förskjuta trådspänningen tillräckligt för att flytta diametern utanför toleransen, och svaret är synligt i de första hundra metrarna av en provspole.
Spoolgeometri och travers
Traversell stigning och spolavlopp spelar större roll på fin rostfri än på tyngre koltråd. En spole som är lindad med överlappande lager lönar sig i svallvågor vid nästa process, och den ritande linjen får oftast skulden. Fråga hur upptagningen är anpassad till din spoletyp, och kontrollera att maskinen stannar rent istället för att dra i vajern efter ett uppehåll.
Samma logik gäller vid dimensionering av lindaren: denna guide till val av upptagningsmaskin täcker spoltyper, spänningsmatchning och effektivitetstalen som spelar roll.
Reglage, förreglingar och siffror värda att fråga efter
Kontrollspecifikation är där två maskiner som ser identiska ut på fabriksgolvet börjar bete sig olika. Variablerna som ska fastställas är den hastighet med vilken maskinen faktiskt är klassad, drivningens svar på en belastningsändring och vad som händer under sekunderna efter ett vajerbrott.
Håll utkik efter detta: en angiven linjehastighet uppmätt med en kort stanssekvens eller utan att avsluta stansen monterad. Lägg till pass rostfritt verkligen behöver och den verkliga hastigheten kan sjunka med en tredjedel, vilket förändrar ekonomin för hela linjen.
Skriv dessa skriftligen innan beställningen bekräftas:
- Nominell hastighet vid den sista tärningen, med komplett rostfritt passschema monterat.
- Kapstandiameter, ytfinish och kylarrangemang.
- Emulsionsflöde per formposition, sumpvolym och temperaturkontrollområde.
- Filtreringsklassificering och hur ofta element byts.
- Spänningsnoggrannhet och beteende under acceleration och retardation.
- Bromsningstid efter en paus, och längden på vajer som skrotas varje gång.
- Motorklass och drivtyp per kapstan.
Matcha maskinen med tråden du faktiskt säljer
Rostfritt täcker ett brett utbud av produkter och ritmaskinen som passar 4 mm fästtråd är inte den som passar 0,15 mm flättråd. Den färdiga diametern avgör dragningsmetoden, antalet stansar och upptagningen.
- Fjäder-, rep- och slangförstärkningstråd i intervallet 0,2 till 1,0 mm dras våt, med en lång stanssekvens och ljuspass.
- Trådnät och vävtråd behöver rundhet och en jämn yta mer än den behöver maximal hastighet.
- Kabel- och tvinnade ledararbeten är känsliga för spänningsstabilitet, eftersom diametervariationer återkommer vid strängningsstadiet.
- Fästelement, skruvar och formade delar dras vanligtvis från tyngre rostfria stång, där torrdragning och kapstankylning dominerar.
- Svetstråd lägger till renhetskrav, vilket sätter filtrering och smörjmedelskemi tillbaka i centrum för beslutet.
Över alla dessa förblir funktionerna ovan desamma. Endast tyngdpunkten skiftar: form- och kylgeometri för fin tråd, spänning och upptagning för tråd som är spolad, driv- och kapstandesign för tyngre stav.
Tråddragning i rostfritt stål är mindre förlåtande än dragning med låg kolhalt, och anledningen är metallurgisk snarare än mekanisk. Arbetshärdning, värme vid formen och ytkänslighet gör små designbeslut till synliga defekter på spolen.
Funktionerna som är värda att betala för är nedsänkt formkylning, en filtrerad och temperaturkontrollerad smörjmedelskrets, exakt inriktade verktyg och hållare, äkta spänningskontroll och en upptagning som är anpassad till den slid som dina kunder faktiskt kör. Allt annat, inklusive rubrikhastighet, är sekundärt.
Gott tecken: en leverantör som frågar efter din materialklass, slutdiameter och spoltyp innan du anger en hastighet. Det samtalet är den kortaste vägen till en maskin som ritar rostfritt bra, och den skiljer vanligtvis en linje som håller tolerans från en som justeras varje skift.