
Maskinapplikationer
Tillämpningar av den inverterade vertikala tråddragningsmaskinen
Varför trumman sitter ovanför operatören, där den layouten betalar sig på ett produktionsgolv, och vilka trådtyper som hör hemma på en annan maskin helt och hållet.
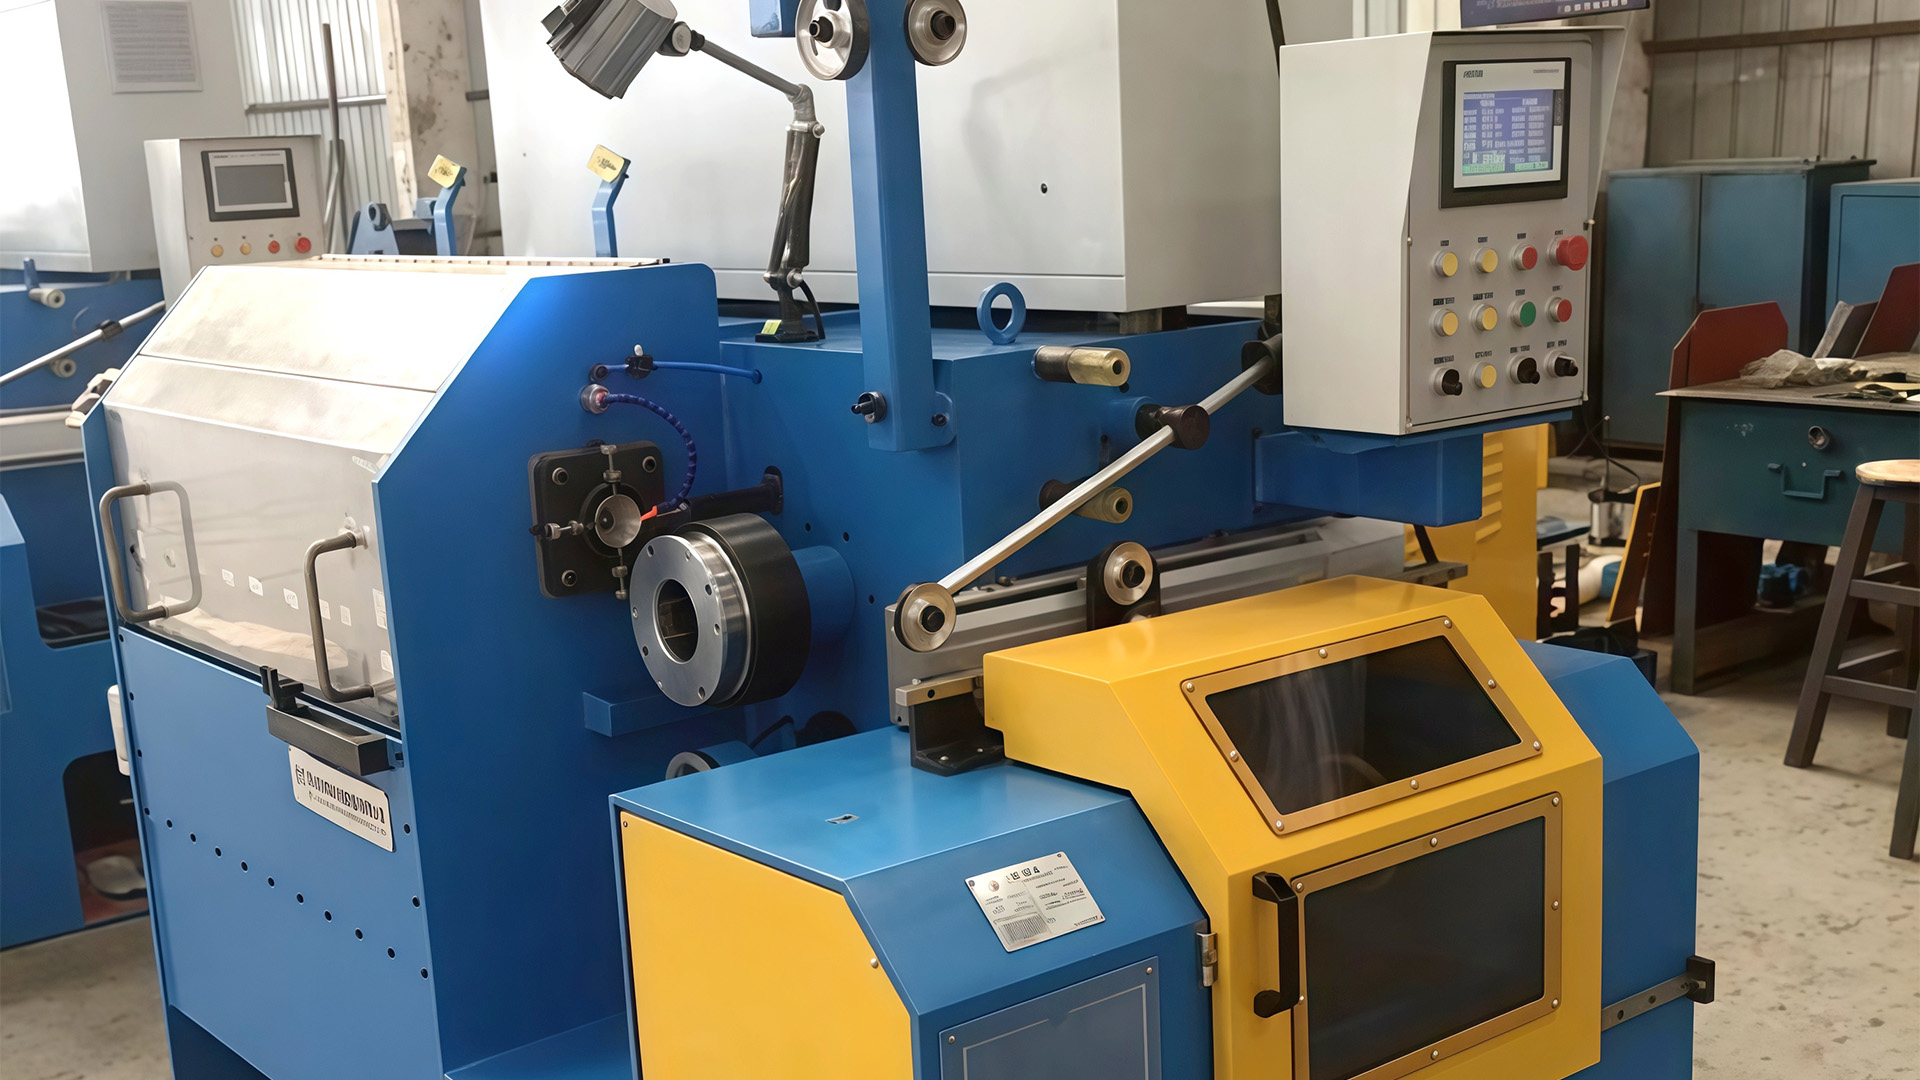
Fråga alla som kör en stavnedbrytningslinje vad som verkligen begränsar produktionen, och svaret är sällan rithastighet. Det är spolhantering. En valstrådsspole som måste lyftas, gängas och tömmas för hand kommer att täcka produktionen långt innan kapstanet når sin nominella hastighet. Den inverterade vertikala tråddragningsmaskinen finns för att ta bort den flaskhalsen: stansblocken och kapstanerna sitter ovanför arbetspositionen, tråden lämnar den slutliga trumman på en nästan vertikal nedåtgående bana, och upptagningen står på golvnivå under.
Det korta svaret först: inverterade vertikala maskiner är som bäst där inmatningen är tung valstråd, utgången är en mellan- eller medelstor tjocklek, de färdiga paketen är stora och byggnaden har kort golvlängd men tillräckligt hög för att fungera vertikalt. De är fel svar för mycket fin tråd, för material som behöver fullständig våtnedsänkning och för små partier som inte kan motivera grundarbetet. Allt nedan förklarar var dessa gränser går.
Vad inverterad vertikal betyder på ett riktigt produktionsgolv
På en konventionell rätlinjig maskin rör sig tråden horisontellt genom en rad kapstaner och rör sig sedan i sidled in i en spooler. På en inverterad vertikal maskin staplas trumsekvensen ovanför operatören och trådbanan svänger nedåt vid den sista passagen. Upptagningen, oavsett om det är en spole, en plommonblomningsformare eller en elefantsnabellindare, samlar den färdiga tråden under trumman istället för bredvid den.
Tre konsekvenser följer, och de driver nästan varje ansökningsbeslut:
- Tråden faller in i sin förpackning. Tyngdkraften hjälper den sista delen av banan istället för att slåss mot den, så det blir mindre lateral böjning och färre styrkontakter mellan den sista formen och upptagningen.
- Fotavtrycket per ton produktion minskar. En vertikal maskin upptar en bråkdel av golvlängden av en jämförbar raklinjelayout, vilket har betydelse när en lina måste pressas in i en befintlig vik.
- Spolehantering blir en vertikal uppgift. Pay-off på hög nivå och tömning underifrån är effektiva, men de förutsätter att byggnaden har takhöjd och lyftutrustning för att stödja dem.
Samma logik går genom hela familjen inverterade tråddragningsmaskiner , från enkanaliga enheter byggda runt en ren trådbana till flerpassagemaskiner som bär en fullständig reduktionssekvens på en enda ram.
Där inverterade vertikala ritmaskiner tjänar sin plats
Spönedbrytning och förstapassageminskning
Den klassiska applikationen är den första ritningen efter stålverket. Valstråd anländer i tunga rullar och maskinen måste reducera den till en fungerande mellantjocklek utan att be operatören att hantera paketet vid varje byte. En vertikal maskin matar spöet från en vinst på hög nivå, drar ner det genom staplade stansblock och töms under - en sekvens som passar spolar som är tillräckligt tunga för att utesluta en horisontell spooler.
Eftersom det färdiga paketet är byggt under trumman, är stavnedbrytning också där nedströmslogistiken är enklast: spolen är redan placerad för transport till nästa maskin istället för att kräva en sidledsöverföring från en spooler i huvudhöjd.
Lågkolhaltigt stål för spik, nät och bindtråd
De flesta lågkolhaltiga trådar hamnar i en andra produkt - spikar, svetsat nät, taggtråd, bindetråd - och var och en av dessa nedströmsmaskiner är känsliga för diametertolerans och yttillstånd. Tråd som varierar i tjocklek kommer att klämma fast en spikform eller kasta en meshväv ur register, så konsistens är viktigare än topphastighet. Inverterade vertikala maskiner som körs kontinuerligt i hastighet, med stadig kylning av kapstan och stabil formsmörjning, passar den typen av volymarbete.
Där tråden är avsedd för spik eller nät, lönar det sig också att planera ritlinjen och formningsmaskinen som en enhet, eftersom en spiralstorlek som är bekväm för ritmaskinen inte alltid är den spiralstorlek som spikpressen vill ha.
Aluminiumklädd stål och annan ytkänslig tråd
Komposittråd och belagd tråd beter sig annorlunda än vanligt kolstål. Beklädnaden är en tunn arbetsyta och varje skarp böj, glidkontakt eller spänningsspets riskerar att markera den. En vertikal bana med färre avböjningspunkter mellan den slutliga formen och upptagningen minskar den exponeringen, vilket är anledningen till att klädda och belagda produkter är bland de mer krävande kandidaterna för en inverterad vertikal layout. Samma resonemang gäller tråd som kommer att pläteras eller beläggas efter dragning, eftersom ytskador i detta skede inte kan repareras senare.
Högeffektslinjer och anläggningar med begränsade utrymmen
Två väldigt olika köpare kommer vanligtvis fram till samma specifikation. Den första är en producent som driver långa kampanjer som behöver stabil produktion med minimal operatörsinblandning. Den andra är en anläggning som expanderar inuti en befintlig byggnad, där det är fysiskt omöjligt att lägga till tjugo meter linjelängd, men viken är redan hög. Båda betjänas av samma egenskap hos den inverterade designen: kapacitet som växer uppåt istället för i sidled.
Hur inverterad vertikal jämförs med de andra ritrutterna
Inverterad vertikal är en av fyra vanliga ritarkitekturer. Att välja mellan dem är mest en fråga om ingångsstorlek, effektmått och hur mycket golv du har.
| Rutt | Typisk input | Utgångsfokus | Trådbana | Golvanvändning | Starkast passform |
|---|---|---|---|---|---|
| Inverterad vertikal | Tunga valstrådsspolar | Mellan till medelstor tjocklek | Nedåt i en upptagning under trumman | Litet fotavtryck, behöver ståhöjd | Stånghaveri, stora paket, lågkolhaltig och klädd tråd |
| Rak linje (direkt) | Valstråd | Medium till fin mätare vid hög hastighet | Horisontellt genom en serie kapstaner | Långt, smalt fotavtryck | Allmän ståltråd med hög volym |
| Vattentank (våt) | Fördragen tråd | Fin och mycket fin mätare | Nedsänkta passerar i smörjmedel | Kompakt | Rostfri och annan tråd som behöver smörjas med full våtsmörjning |
| Typ av remskiva | Grov tråd och stång | Medium mätare vid måttlig hastighet | Runt remskivor | Kompakt, simple foundation | Linjer med låg hastighet, små serier och låga investeringar |
Pay-off, ritning och take-up måste specificeras som ett system
De flesta nedslående installationer är inte ritningsmaskinproblem. De är gränssnittsproblem. En maskin som är klassad för en given hastighet kommer inte att nå den om utdelningen inte kan leverera tråd med jämn spänning, och den bästa formsekvensen i världen kommer fortfarande att bygga en oval spole om upptagningsspänningen avviker.
En ritmaskin misslyckas sällan på sina egna villkor. Den misslyckas vid överlämnandet, vid utbetalningen av matning av den och upptagningen som samlas in från den.
På ingångssidan är den praktiska frågan hur spolen presenteras. En pay-off på hög nivå håller tråden löpande i en rak linje med låg friktion in i den första dynan. A flip-typ overhead pay-off maskin ger möjligheten att ladda i golvnivå och sedan höja spolen till arbetsläge, vilket förkortar laddningstiden och minskar risken för spolskador vid hantering.
På utgångssidan bestämmer upptagningen spolform, paketvikt och hur lätt tråden rullas av vid nästa process. Tråd för spolupptagningsdräkt som kommer att skickas på en bärare; formare och lindare passar tråd som leder rakt in i en spikpress eller en meshvävstol.
Att matcha de tre enheterna är där en leverantör med ett komplett utrustningssortiment tjänar sitt behåll. Jinding Technology, till exempel, bygger ritmaskiner, avbetalningsställ, upptagningsenheter och den spiktillverknings- och hjälputrustning som följer dem, vilket gör det lättare att hålla en spänningsfilosofi över hela linjen.
Varning En pay-off som levererar tråd med fluktuerande spänning visar sig som diametervariation, inte som ett synligt fel vid pay-off i sig. Om den färdiga tråden går utanför toleransen, kontrollera spänningskontrollen innan du justerar formgeometrin.
Vad du ska bekräfta innan du gör en beställning
De flesta av dessa punkter kostar ingenting att kontrollera och mycket att korrigera senare.
- Ingående material och spolvikt. Stångdiameter, spolmassa och spolgeometri avgör om pay-off kan laddas säkert och om en vertikal layout överhuvudtaget är motiverad.
- Målmått och tolerans. Ange den färdiga diametern och dess tillåtna variation, inte bara reduktionsförhållandet; nedströms spik- och nätmaskiner är mycket mindre förlåtande än ritningsprocessen.
- Upptagningsformat. Spole, tidigare eller lös spole, plus paketvikten som nästa process kan acceptera.
- Byggnadsröjningar. Stighöjd för pay-off och trumbunten, och ett golv som kan bära maskinfundamentet och rullhanteringsvägen.
- Smörj- och matrisplan. Torrdragning med pulver eller våtdragning med flytande smörjmedel, anpassad till formsekvensen och materialet som dras.
- Efterlevnadspapper. CE-märkning och ett ISO 9001-baserat kvalitetssystem är baslinjen för exporterad utrustning; bekräfta att de reser med maskinen.
Info Leverantörer som bygger mer än en ritningsarkitektur brukar säga det när en annan väg passar ditt material bättre. Det samtalet är värt att ha före beställningen snarare än efter installationen.
Gränser och urvalsrisker värda att veta
Den inverterade vertikala layouten är inte en universell uppgradering. Fin tråd i hundradels millimetersområdet hör i allmänhet hemma på våtvattentankmaskiner, där tråden är helt nedsänkt och smörjning och kylning fungerar annorlunda. Mycket små partier motiverar ofta inte grunden och hanteringsutrustningen som en vertikal linje kräver; en remskiva kommer att producera acceptabel tråd för mycket mindre kapital.
Det finns också ett dolt beroende. Vertikala maskiner förutsätter vertikal hantering. Om rullar anländer på en låg pall och anläggningen inte har någon lyftutrustning, spenderas den tid som sparas vid upptagningen helt enkelt på pay-off.
Fara Konvertera inte en befintlig horisontell ritlinje till en vertikal upptagning utan att mäta hela vertikala spelet och golvbelastningen. En maskin som passar på papper kan fortfarande vara oanvändbar när utrustning för spolhantering har lagts till.
Framgång När utdelningen, ritmaskinen och upptagningen väljs mot samma spännings- och paketmål, går linjen med sin nominella hastighet från första veckan och stannar där.
Applikationerna för den inverterade vertikala tråddragningsmaskinen sitter i ett ganska smalt men värdefullt band: tung stavinmatning, mellan- och medelmåttig effekt, stora förpackningar och en växt som hellre växer uppåt än utåt. Innanför det bandet minskar layouten hanteringen, stabiliserar trådbanan och förkortar linjen. Utanför den hanteras mycket fin tråd, våtsmörjning och små partier bättre och billigare av andra arkitekturer.
Den förnuftiga sekvensen är att först definiera materialet, mätaren och paketet, sedan välja den ritningsväg som passar dem och sedan matcha utdelning och upptagning till samma spänningsmål. När dessa tre beslut fattas tillsammans slutar ritmaskinen att vara begränsningen och börjar bete sig som mitten av en produktionslinje istället för slutet på en.