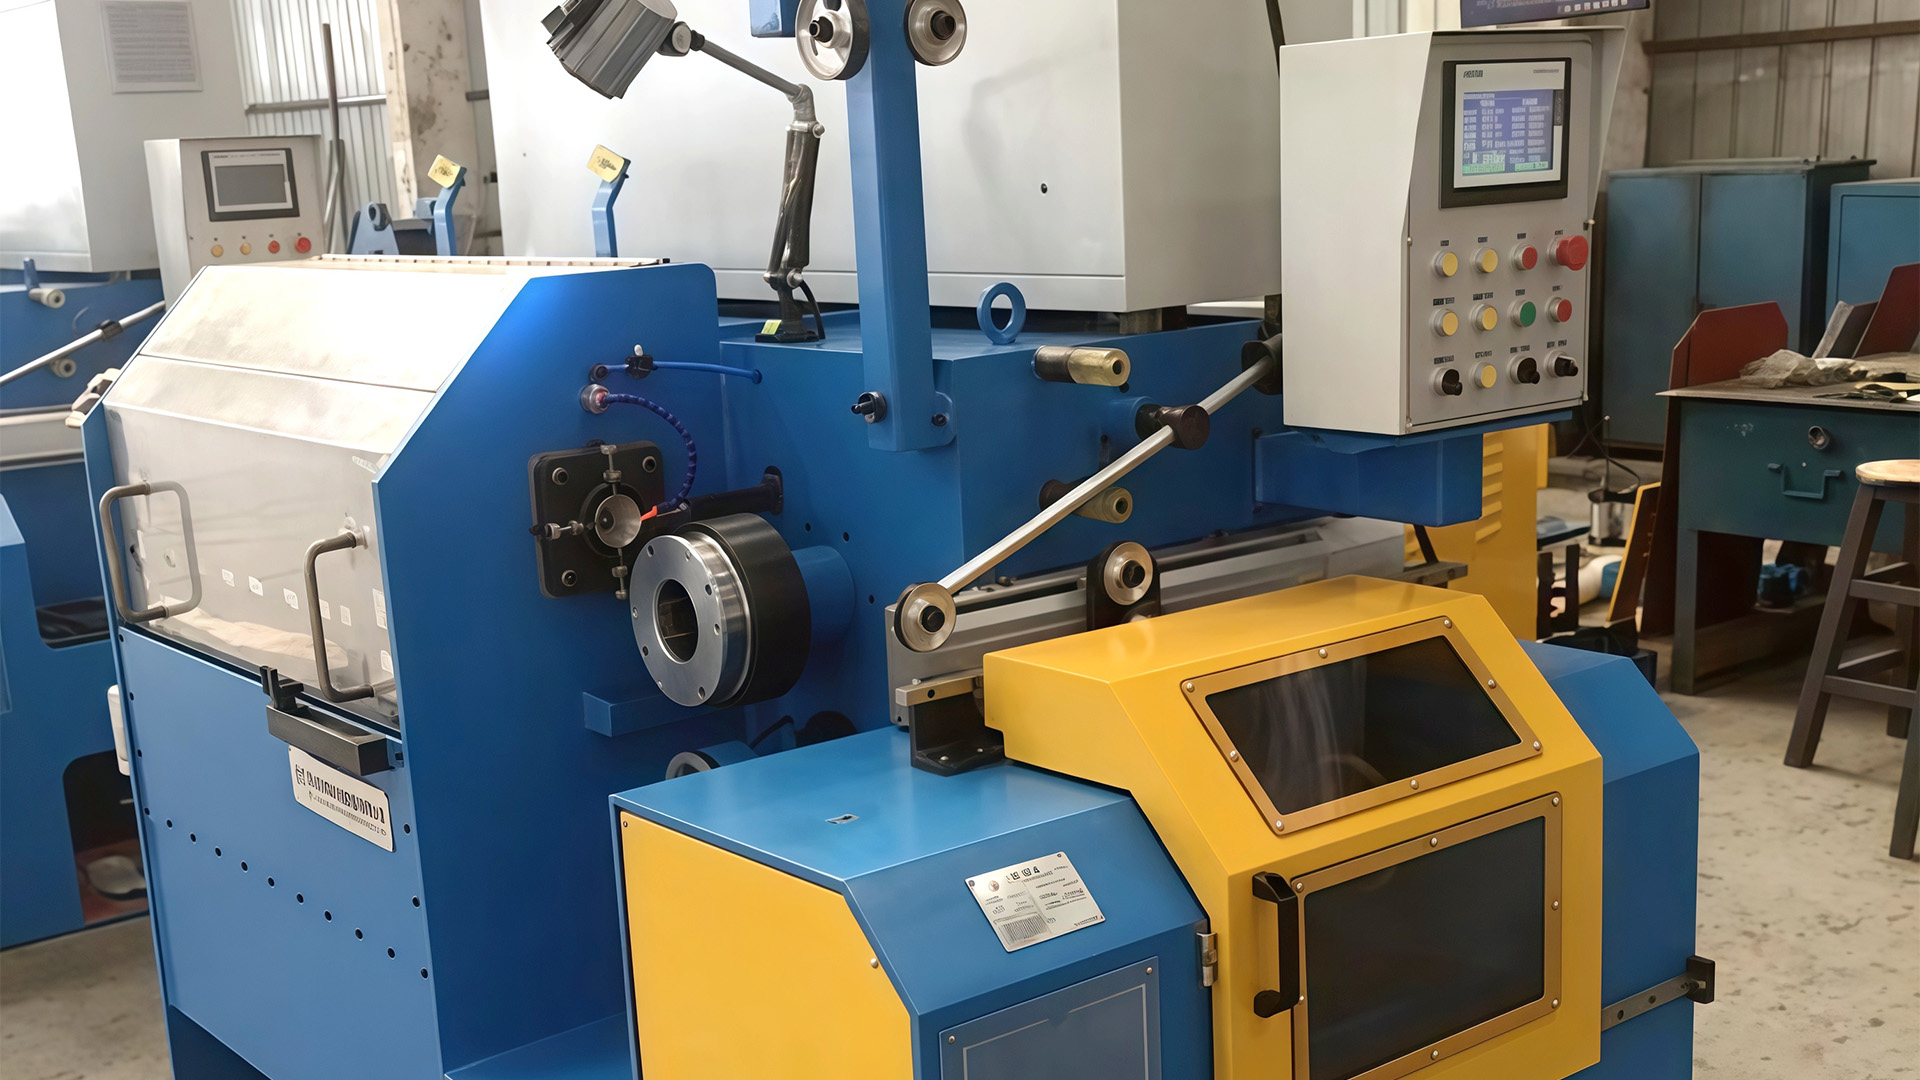

Tråddragningsutrustning
Fördelar med en höghastighets tråddragningsmaskin: output, kostnad och trådkvalitet
En snabbare linje betalar sig bara när payoff, dies, kylning och take-up är byggda för att matcha det. Det är här vinsterna faktiskt dyker upp och där de tyst försvinner.
Ta två växter som drar samma 2,2 mm lågkolhaltigtråd för spikproduktion. Den första kör en konventionell remskiva i ungefär 8 m/s. Den andra kör en raklinjemaskin i 15 m/s med spänningskontroll med sluten slinga. Den andra anläggningen fördubblar inte bara sin produktion, men den producerar 40 till 60 procent mer tonnage per skift med samma antal anställda, drar mindre elektricitet per ton och skickar spolar som matar spikpressen utan att en operatör står över vinsten.
Det är den ärliga versionen av svaret. Fördelarna med en höghastighets tråddragningsmaskin kommer från att hela linjen samarbetar, inte från att en kapstan svänger snabbare. Blockgeometri, formsekvens, kylning, smörjning, utdelningsspänning och upptagningssynkronisering måste alla dimensioneras för den nya hastigheten. När någon av dem inte är det, återkommer den utlovade kapaciteten som stansbrott, glidmärken och oplanerade stopp istället för färdig tråd.
Vad hög hastighet faktiskt förändras på verkstadsgolvet
När linjehastigheten ökar rör sig fem saker på en gång, och endast den första diskuteras normalt i offerten.
- Effekt per skift. Samma besättning producerar mer färdigt tonnage, eftersom maskinen inte längre är begränsningen.
- Energi per ton. Servo direktdrifter tar bort rem- och växellådsförluster, och motorn stannar närmare sitt effektiva band.
- Arbetskostnad per ton. En operatör tittar på en linje, oavsett om den går i 8 m/s eller 16 m/s, så lönesumman sprider sig över fler kilo.
- Golvyta per ton. Färre spindlar och kortare gångar för samma årsproduktion, vilket har betydelse när byggnaden redan är full.
- Paketkvalitet. Stabil upptagningsspänning bygger fastare spolar och fastare spolar förkortar växlingar nedströms.
De två sista punkterna visas sällan i en återbetalningsberäkning, men de är ofta det som övertalar en fabrik att ta bort två äldre maskiner och ersätta dem med en.
Var hastigheten kommer ifrån
Linjehastighet är en systemegenskap. Fyra delsystem avgör om siffran på märkskylten är användbar i produktionen.
Drivning och transmission
En servo direktdrivning tar bort remmen och växellådan mellan motorn och drivmotorn. Färre slitdelar betyder mindre vibrationer, snabbare acceleration för att ställa in hastighet och stabil hastighet när stansbelastningen ändras under växlingen. Växellådsförluster försvinner också från elräkningen, vilket inte är en liten sak på en maskin som går 6 000 timmar om året.
Kylning och smörjning
Värmegenereringen klättrar snabbare än hastigheten. Ett matrisschema som var kallt med 8 m/s kan pressa tråden ur tolerans vid 15 m/s. Vattentankvägar hanterar belastningen med översvämmade dynor och högvolymfiltrering, medan torra vägar är beroende av vattenkylda dynhållare och en stabil film av smörjpulver.
Dyssekvens och reduktion
Minskning per pass är den tysta gränsen för hastighet. Håll ett gammalt formschema och höj hastigheten, så lämnar tråden den sista kapstanen varm, något oval och med förlängning som inte kommer att överleva nästa process.
Utbetalning och uttag
Spänningstoppar vid utdelningen är den vanligaste anledningen till att en snabb linje beter sig som en långsam. Ett payoff-stativ med svag spänningskontroll låter vajern gå slack och sedan dra åt; blocket reagerar och diametern vandrar. I andra änden måste upptagningen matcha linjehastigheten exakt, annars bygger spolen mjukt och lönar sig i tovor.
Kostnad, rutt och återbetalningsberäkning
En höghastighetsmaskin kostar mer än en långsam, så antalet som spelar roll är kostnaden per färdigt ton snarare än fakturapriset. Energi, arbetskraft, matrisförbrukning, stillestånd och skrot sitter alla inuti den, och de rör sig i olika riktningar beroende på ritningsvägen.
| Rita rutt | Typisk linjehastighet | Bäst passande tråd | Fördel som visar sig först | Vad du ska titta på |
|---|---|---|---|---|
| Låghastighetsremskiva | 3-6 m/s | Lätt omritning, små partier | Låg kapitalkostnad, förlåtande upplägg | Utgångstak, arbetskraft per ton |
| Konventionell remskiva | 6-10 m/s | Allmänt lågkolhaltigt stål | Balans mellan kostnad och produktion | Halkkontroll, matrisslitage |
| Rak linje, multipass | 10-20 m/s | Spiktråd, nättråd | Högsta effekt per operatör | Kylbelastning, spänning vid uppstart |
| Vattentank, blöt | upp till 12 m/s | Rostfri och fin tråd | Ytkvalitet och värmeavlägsnande | Vätskehantering, filtrering |
| Inverterad | 8-15 m/s | Stång till medium tråd | Kompakt fotavtryck, enkel spolhantering | Golvskick, spolelogistik |
Två siffror avgör återbetalningen. Energi per ton faller när förlusterna är lägre och motorn går nära sitt effektiva band. Matris- och förbrukningsmaterialkostnaden per ton beter sig annorlunda: en snabb linje kan använda formar snabbare i absoluta tal, men kostnaden per ton sjunker ofta eftersom produktionen mellan formbytena är högre.
Trådkvalitet och nedströmsutbyte
Kvalitetsvinster från hastighet är verkliga men villkorade. En stabil, snabb linje med korrekt kylning ger tråd med jämn diameter och ren yta. En instabil snabb linje producerar glansmärken, repor och oval tråd, och den tråden fastnar vid nästa maskin snarare än produkt.
Effekten är starkast där ritning matar en annan process i samma byggnad. Spikmaskiner, nätvävstolar och svetslinor är inställda för en trådstorlek och tål mycket liten variation. Ett diameterband som vandrar några hundradelar av en millimeter kostar mer i stopp än vad ritlinjen sparar genom hastighet.
En ritad linje som producerar tråd nästa maskin avvisar har inte producerat någonting alls.
Dies är den billigaste spaken här. En polerad hårdmetallform med rätt infallsvinkel, placerad i en matchad vattenkyld hållare, håller tråden rund och ytan ren. En sliten dyna gör tvärtom, och ingen mängd installerad drivkraft kompenserar för det.
En upphandlingschecklista för höghastighetslinjer
De flesta nedslående uppgraderingarna bestäms i offertstadiet, långt innan driftsättningen. Be om följande skriftligen.
- Formschemat vid den angivna hastigheten, inte enbart hastigheten: reduktionssekvens, formvinklar och förväntad livslängd i ton.
- Rampbeteende. Hur många sekunder ska man nå inställd hastighet och vad händer med spänningen under den rampen?
- Upptagningskapacitet mot din faktiska spole: paketets vikt, byggkvalitet och hur det kommer att löna sig nedströms.
- Energidata vid arbetspunkten, i kilowatt per ton, snarare än motorns märkdata på skylten.
- Kylnings- och filtreringsdetaljer: vattenflöde per formlåda, tankvolym, filtreringsnivå och sommarprestanda.
- Förbrukningsmaterial och reservdelar: matristillförsel, pulverkvalitet, slitdelarsatser och ledtider.
- En layoutritning kontrollerad mot ditt golv, inklusive utrymme för hantering och underhåll av spolar.
En leverantör som kan svara på alla sju utan att tveka säljer vanligtvis en maskin utformad för den hastighet den annonserar.
Vilken hastighet kan inte fixa
Att springa snabbare än vad kyl-, smörj- och upptagningsburken stödjer skapar inte kapacitet. Den omvandlar elektricitet till värme, formslitage och skrot.
Tre symtom talar om för dig att en lina skjuts förbi sin matchade hastighet: matrisförbrukning per ton som kryper uppåt, diametervariation som endast visas vid de snabbaste passen och spolar som känns fasta på utsidan och mjuka undertill. Ingen av dem löses genom att trimma enheten. I de flesta fall sitter orsakerna i spänningskontroll, kylning eller formtillstånd, och detsamma driftsproblem på tråddragningslinjer dyker upp om och om igen över olika maskiner.
Fördelarna med en höghastighets tråddragningsmaskin är ett tekniskt resultat snarare än ett marknadsföringspåstående: fler ton per skift med samma besättning, lägre energi per ton, mindre golvyta för samma produktion och paket som beter sig vid nästa maskin. Var och en av dessa fördelar beror på att raden specificeras som ett enda system istället för en lista med delar.
Om en uppgradering är på bordet, börja från tråden du faktiskt drar och processen den matar, och arbeta sedan baklänges för att schemalägga, kyla och kontrollera spänningen. Den beställningen ger en linje som når sin angivna hastighet den första dagen snarare än efter sex månaders trimning. Tillverkare som t.ex Jinding-teknik bygg ritmaskiner, utbetalnings- och upptagningsenheter, stansar och förbrukningsvaror från samma katalog, vilket gör den konversationen på systemnivå lättare att hålla.